
Hiểu rõ đặc tính của thép hộp đen là yếu tố quan trọng giúp lựa chọn đúng vật liệu cho từng hạng mục xây dựng và cơ khí. Thép hộp đen nổi bật với khả năng chịu lực tốt, dễ gia công và giá thành hợp lý, được sử dụng phổ biến trong nhiều công trình dân dụng và công nghiệp. Bài viết này, Huyền Vinh sẽ giúp bạn nắm rõ đặc tính của thép hộp đen để ứng dụng hiệu quả và bền bỉ hơn.
Sơ lược về thép hộp đen
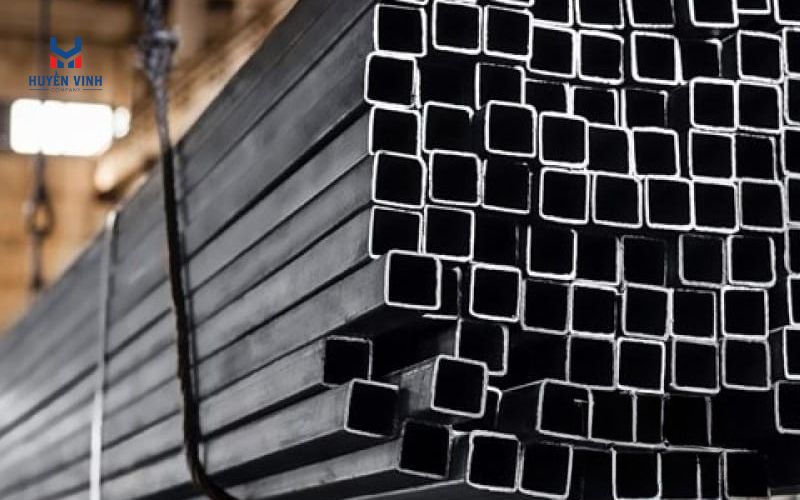
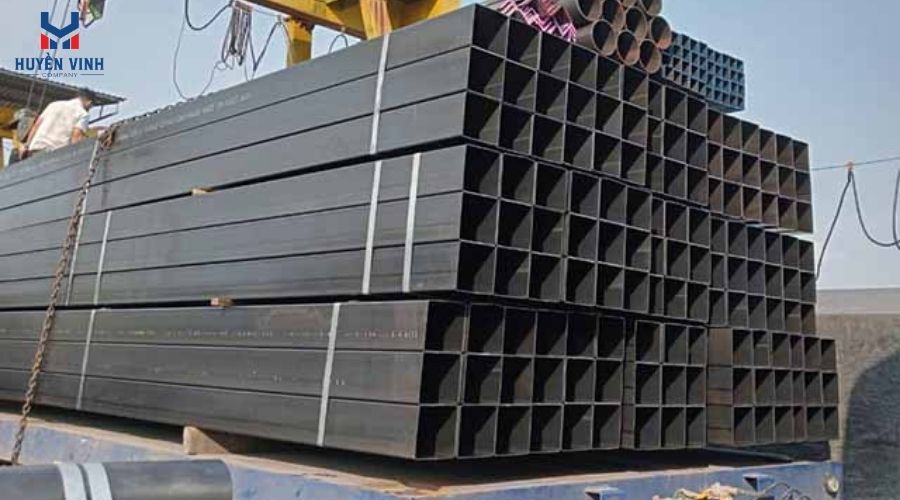
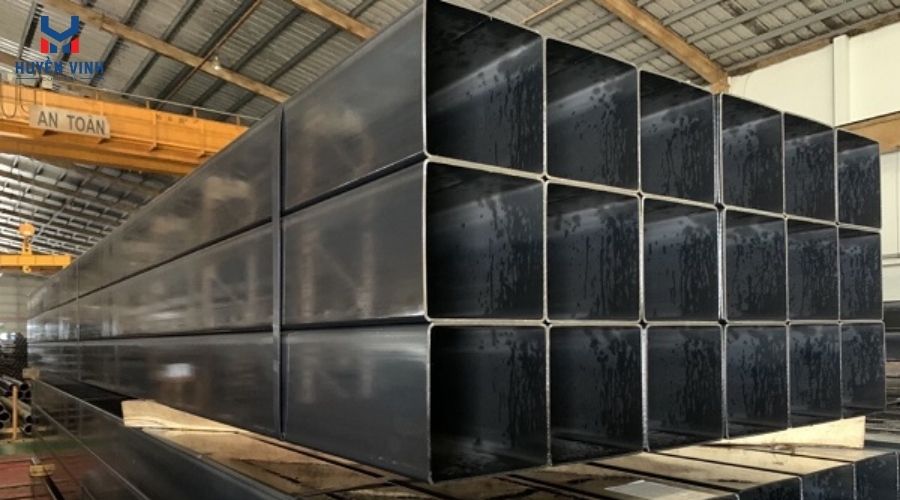
Thép hộp đen là loại thép hình hộp được sản xuất qua quy trình cán nóng, tạo nên lớp oxit sắt (FeO) màu đen xanh đặc trưng bao phủ bề mặt. Khác với thép hộp mạ kẽm có lớp phủ bảo vệ bạc bóng hoặc thép cán nguội với bề mặt nhẵn bóng, thép hộp đen giữ nguyên lớp oxit tự nhiên hình thành trong quá trình gia công nhiệt.
Về mặt cấu trúc, thép hộp đen có tiết diện rỗng hình vuông hoặc chữ nhật với tỷ lệ độ dày thành so với đường kính ngoài thường dao động từ 1:20 đến 1:50. Thiết kế tiết diện rỗng này mang lại ưu điểm vượt trội về tỷ lệ trọng lượng trên độ bền, giúp giảm khối lượng kết cấu trong khi vẫn đảm bảo khả năng chịu lực tốt theo nhiều phương. Hình dạng vuông thường được ưa chuộng cho các ứng dụng cần độ ổn định đồng đều, trong khi hình chữ nhật phù hợp với kết cấu chịu uốn theo một phương chính.
Đặc tính của thép hộp đen
Đặc tính thành phần hóa học
Carbon (C) từ 0.05-0.25%: Carbon là nguyên tố then chốt ảnh hưởng trực tiếp đến độ cứng và cường độ của thép. Khi hàm lượng carbon tăng, cấu trúc tinh thể thép trở nên cứng hơn nhưng đồng thời giảm độ dẻo dai và khả năng biến dạng dẻo. Điều này đặc biệt quan trọng trong các ứng dụng cần uốn hoặc dập thép.
Manganese (Mn) từ 0.30-0.65%: Manganese đóng vai trò quan trọng trong việc tăng cường độ kéo và cải thiện độ bền va đập của thép. Nguyên tố này giúp loại bỏ lưu huỳnh dưới dạng MnS, ngăn ngừa hiện tượng giòn nóng có thể xảy ra trong quá trình cán nóng hoặc hàn.
Phosphorus (P) và Sulfur (S) ≤0.04-0.05%: Hai nguyên tố này được coi là tạp chất có hại trong thép và cần được kiểm soát ở mức thấp nhất có thể. Phosphorus làm tăng độ giòn nguội, khiến thép dễ nứt vỡ khi sử dụng ở nhiệt độ thấp hoặc khi chịu va đập. Sulfur gây ra hiện tượng giòn nóng, tạo nên các vết nứt dọc theo mối hàn hoặc trong quá trình cán nóng.
Phân loại Grade và ứng dụng: Grade A có yêu cầu thấp nhất về thành phần, phù hợp cho các ứng dụng không yêu cầu cao về cường độ như khung nội thất, giá đỡ. Grade B và C có kiểm soát chặt chẽ hơn về Manganese và Carbon, đạt cường độ cao hơn, được sử dụng trong kết cấu chịu lực như cột trụ, dầm khung nhà, giàn giáo công nghiệp.
Đặc tính cơ học
Cường độ kéo (315-500 MPa): Đây là ứng suất tối đa mà vật liệu có thể chịu được trước khi đứt gãy khi bị kéo dãn. Cường độ kéo được đo bằng thử nghiệm kéo đơn trục theo tiêu chuẩn ASTM E8, trong đó mẫu thử được kéo với tốc độ không đổi cho đến khi đứt. Giá trị 315 MPa tương ứng với Grade A, trong khi Grade C có thể đạt 500 MPa.
Giới hạn chảy (205-350 MPa): Đây là điểm ứng suất mà tại đó thép bắt đầu biến dạng dẻo vĩnh viễn, không thể trở về hình dạng ban đầu khi bỏ tải. Giới hạn chảy thường được lấy làm cơ sở chính cho thiết kế an toàn vì kết cấu không được phép vượt quá giá trị này trong điều kiện làm việc bình thường.
Độ giãn dài (18-30%): Thông số này đo khả năng biến dạng dẻo của thép trước khi đứt gãy, được xác định bằng phần trăm tăng chiều dài so với chiều dài ban đầu của mẫu thử. Độ giãn dài cao cho thấy thép có tính dẻo dai tốt, quan trọng đặc biệt trong các ứng dụng cần uốn, dập hoặc chịu va đập.
Độ cứng (120-180 HB): Độ cứng Brinell phản ánh khả năng chống lại trầy xước, mài mòn và biến dạng cục bộ của bề mặt thép. Giá trị này được đo bằng cách ép một viên bi thép cứng vào bề mặt và đo đường kính vết lõm.
Module đàn hồi (200-210 GPa): Module Young đo độ cứng vững của vật liệu khi chịu tải trong vùng đàn hồi, phản ánh mối quan hệ giữa ứng suất và biến dạng. Giá trị cao hơn có nghĩa là thép ít biến dạng hơn dưới cùng một tải trọng. Module đàn hồi của thép hộp đen tương đương với thép carbon thông thường, cao hơn nhôm (70 GPa) nhưng thấp hơn thép inox (193 GPa).
Khả năng chịu va đập, nén và xoắn: Thép hộp đen có khả năng hấp thụ năng lượng va đập tốt nhờ độ dẻo dai cao, với giá trị Charpy thường đạt 27-40 J ở nhiệt độ phòng. Khả năng chịu nén tương đương hoặc cao hơn chịu kéo, làm cho thép hộp rất phù hợp cho cột chịu lực dọc.
Đặc tính vật lý
Khối lượng riêng (7850 kg/m³): Đây là giá trị chuẩn cho thép carbon, được sử dụng để tính toán trọng lượng kết cấu và tải trọng tĩnh của công trình. Công thức tính trọng lượng thép hộp là: W = [(A – t) × t × L × 7.85] / 1000, trong đó A là cạnh ngoài (mm), t là độ dày (mm), L là chiều dài (mm).
Điểm nóng chảy (1370-1530°C): Nhiệt độ nóng chảy cao giúp thép hộp đen có khả năng chịu lửa tốt trong xây dựng, duy trì cấu trúc ổn định trong thời gian ngắn khi xảy ra hỏa hoạn. Tuy nhiên, cường độ thép giảm đáng kể từ 400°C trở lên, vì vậy các kết cấu quan trọng cần được phủ vật liệu chống cháy để đạt tiêu chuẩn R60 hoặc R90 (chịu lửa 60-90 phút).
Độ dẫn nhiệt (50-60 W/(m·K)): Thép có độ dẫn nhiệt trung bình, thấp hơn nhôm (205 W/(m·K)) nhưng cao hơn inox (16 W/(m·K)). Trong ứng dụng tản nhiệt như khung máy móc công nghiệp, thép hộp có thể truyền nhiệt đều khắp kết cấu, giúp giảm điểm nóng cục bộ. Ngược lại, khi cần cách nhiệt, độ dẫn nhiệt này yêu cầu phải sử dụng vật liệu cách nhiệt bổ sung.
Độ dẫn điện (7-10×10⁶ S/m): Thép là chất dẫn điện tốt, mặc dù kém hơn đồng (58×10⁶ S/m). Trong các công trình xây dựng, đặc tính này quan trọng cho việc nối đất và chống sét. Kết cấu thép hộp cần được nối đất đúng cách để tránh tích tụ điện tĩnh hoặc rủi ro điện giật khi có sự cố.
Hệ số giãn nở nhiệt (11.7×10⁻⁶/°C): Thông số này cho biết mức độ thay đổi chiều dài của thép khi nhiệt độ thay đổi. Công thức tính: ΔL = L₀ × α × ΔT, trong đó L₀ là chiều dài ban đầu, α là hệ số giãn nở, ΔT là độ chênh nhiệt độ. Ví dụ, thanh thép hộp dài 10m khi nhiệt độ tăng từ 20°C lên 50°C (ΔT = 30°C) sẽ giãn ra: ΔL = 10000 × 11.7×10⁻⁶ × 30 = 3.51 mm.
Đặc tính bề mặt và lớp oxit
Lớp oxit hình thành tự nhiên trong quá trình cán nóng khi thép được nung đến nhiệt độ 1100-1250°C để dễ dàng định hình, sau đó làm nguội nhanh trong không khí. Oxy trong không khí phản ứng với sắt ở nhiệt độ cao, tạo ra các hợp chất oxit sắt khác nhau. Quá trình này diễn ra liên tục trong suốt quá trình cán và làm nguội, tạo nên màu đen xanh hoặc xám đen đặc trưng trên toàn bộ bề mặt thép.
Cấu trúc lớp oxit được sắp xếp thành ba lớp riêng biệt từ ngoài vào trong. Lớp ngoài cùng là Fe₂O₃ (hematite) có màu đỏ nâu, chiếm khoảng 1-5% tổng độ dày, dễ bong tróc khi ma sát. Lớp giữa là Fe₃O₄ (magnetite) màu đen, chiếm 10-15% độ dày, có tính chất từ tính yếu. Lớp trong cùng dính sát với kim loại gốc là FeO (wustite) màu xám đen, chiếm 80-85% tổng độ dày lớp oxit, có độ bám dính tốt nhất với thép.
Xem thêm: Quy trình sản xuất thép hộp Hòa Phát
Đặc tính chống ăn mòn và môi trường
Nhiệt độ môi trường có ảnh hưởng mạnh đến tốc độ ăn mòn theo quy luật tăng gấp đôi cứ mỗi 10°C tăng thêm trong phạm vi nhiệt độ từ -20°C đến +400°C. Điều này có nghĩa là thép hộp đen sử dụng trong nhà máy có nhiệt độ cao như lò hơi, lò sấy sẽ bị ăn mòn nhanh hơn nhiều so với môi trường thường.
Ở nhiệt độ trên 400°C, tốc độ oxi hóa tăng cực nhanh và không còn tuyến tính, làm cho thép đen hoàn toàn không phù hợp cho các ứng dụng nhiệt độ cao mà không có lớp phủ chuyên dụng.
Đặc tính nhiệt và chịu nhiệt
Phạm vi nhiệt độ tối ưu từ -20°C đến +200°C là khoảng làm việc lý tưởng cho thép hộp đen trong các ứng dụng xây dựng dân dụng và công nghiệp thông thường. Trong phạm vi này, sự thay đổi tính chất cơ học không đáng kể (dưới 10%), cho phép sử dụng các thông số thiết kế tiêu chuẩn mà không cần điều chỉnh.
Khi nhiệt độ vượt quá 400°C, thép bắt đầu mất khả năng chịu lực nghiêm trọng với cường độ giảm hơn 50% so với nhiệt độ thường. Ở nhiệt độ này, cấu trúc tinh thể thép bắt đầu thay đổi, các liên kết nguyên tử yếu đi, và vật liệu có thể bị biến dạng từ biến (creep) dưới tải trọng thấp trong thời gian dài.
Ở nhiệt độ thấp dưới -30°C, thép carbon thông thường có xu hướng chuyển sang trạng thái giòn (brittle transition temperature), trong đó độ dẻo dai giảm mạnh và nguy cơ nứt vỡ đột ngột tăng cao đặc biệt khi chịu va đập.
Về khả năng chịu cháy, thép không phải là vật liệu cháy được nhưng lại mất cường độ nhanh chóng trong hỏa hoạn. Ở nhiệt độ 800°C thường gặp trong đám cháy, thép mất hơn 80% cường độ sau 30-60 phút, dẫn đến sụp đổ kết cấu.

Đặc tính gia công và thi công
Một trong những ưu điểm lớn nhất của thép hộp đen là khả năng gia công linh hoạt với hầu hết các phương pháp chế tạo kim loại thông dụng. Lớp oxit bề mặt không cản trở đáng kể các thao tác như hàn, cắt, khoan khác với lớp kẽm có thể tạo khói độc và cản trở chất lượng hàn. Điều này giúp giảm chi phí gia công và tăng hiệu suất sản xuất.
Khả năng hàn: Thép hộp đen có khả năng hàn xuất sắc với đa dạng phương pháp. Hàn điện que (SMAW) là phương pháp phổ biến nhất nhờ tính đơn giản và chi phí thấp, phù hợp cho hàn tại công trường. Hàn CO₂ (GMAW/MIG) cho năng suất cao hơn với mối hàn đẹp, thích hợp cho sản xuất hàng loạt trong xưởng. Hàn TIG dùng cho các mối hàn yêu cầu chất lượng cao, thẩm mỹ tốt nhưng tốc độ chậm và chi phí cao hơn.
Khả năng uốn: Bán kính uốn tối thiểu để tránh nứt thường là 2-3 lần cạnh tiết diện. Ví dụ, thép hộp 50×50mm cần bán kính uốn tối thiểu 100-150mm. Nếu uốn với bán kính nhỏ hơn, ứng suất kéo ở mặt ngoài vượt quá giới hạn, gây nứt hoặc giảm độ bền mỏi. Uốn nguội có thể thực hiện với góc uốn dưới 90°, trong khi góc uốn lớn hơn 90° nên gia nhiệt vùng uốn đến 600-800°C để giảm lực uốn và tránh rạn nứt.
Khả năng cắt: Cưa đĩa là phương pháp phổ biến với tốc độ cắt 40-60 m/phút, cho mép cắt vuông góc, ít rơi nhiệt. Cắt plasma phù hợp cho thép dày trên 3mm, cắt nhanh nhưng vùng ảnh hưởng nhiệt rộng hơn. Cắt laser cho độ chính xác cao nhất với mép cắt nhẵn mịn, ít cần gia công sau nhưng chi phí thiết bị cao.
Khoan và ren: Khoan thép hộp đen dễ dàng với mũi khoan thép gió (HSS) tiêu chuẩn, tốc độ khoan 15-25 m/phút tùy đường kính lỗ. Cần sử dụng dung dịch làm mát để tăng tuổi thọ mũi khoan và chất lượng lỗ. Taro ren M6-M20 thực hiện tốt với độ sâu ren chuẩn 1.5D (D là đường kính ren). Lưu ý rằng thành thép hộp mỏng (dưới 2mm) không phù hợp cho taro ren trực tiếp mà nên dùng ốc đai hoặc hàn đai ốc.
Lời kết
Đặc tính thép hộp đen bao gồm nhiều yếu tố từ thành phần hóa học, tính chất cơ học, vật lý, đến khả năng chống ăn mòn và gia công. Mỗi đặc tính có vai trò riêng trong việc xác định phạm vi ứng dụng phù hợp. Hiểu rõ các đặc tính này giúp người sử dụng tối ưu hóa lựa chọn vật liệu, thiết kế kết cấu hợp lý và áp dụng biện pháp bảo vệ thích hợp, từ đó đảm bảo độ bền, an toàn và hiệu quả kinh tế cho công trình.
Xem thêm: Các loại thép hộp