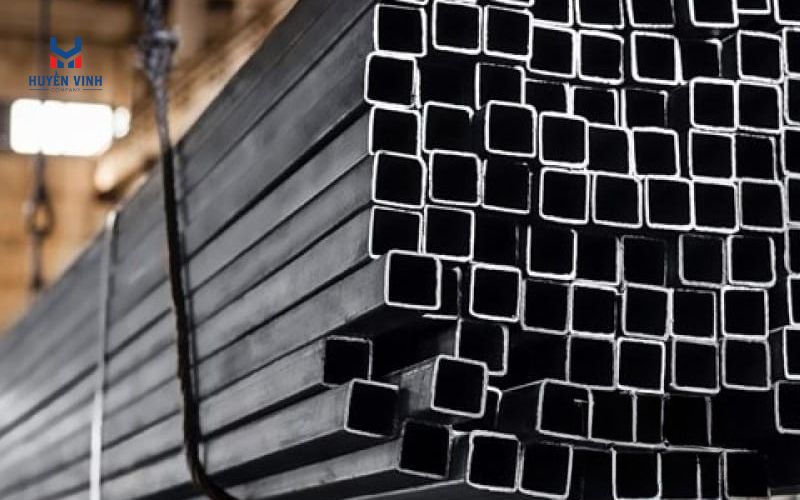

Quy trình sản xuất thép hộp Hòa Phát tuân thủ nghiêm ngặt các tiêu chuẩn quốc tế như ASTM A500, JIS G3466, EN 10219 và TCVN 7571, đảm bảo mỗi sản phẩm đều đạt chất lượng xuất khẩu. Với đầu tư công nghệ hàng đầu từ các tập đoàn Danieli (Ý), SMS Siemag (Đức) và hệ thống quản lý chất lượng ISO 9001:2015, Hòa Phát đã tạo ra chuỗi giá trị hoàn chỉnh mang lại sản phẩm có tính cạnh tranh cao trên thị trường trong nước và quốc tế.
Dây chuyền sản xuất khép kín của Hòa Phát
Điểm mạnh cốt lõi của Hòa Phát nằm ở mô hình sản xuất tích hợp hoàn chỉnh. Không giống nhiều doanh nghiệp phải nhập khẩu phôi thép, Hòa Phát kiểm soát toàn bộ chuỗi giá trị từ nguyên liệu đầu vào đến sản phẩm cuối cùng. Điều này mang lại lợi thế về chi phí, chất lượng và thời gian giao hàng cho khách hàng.
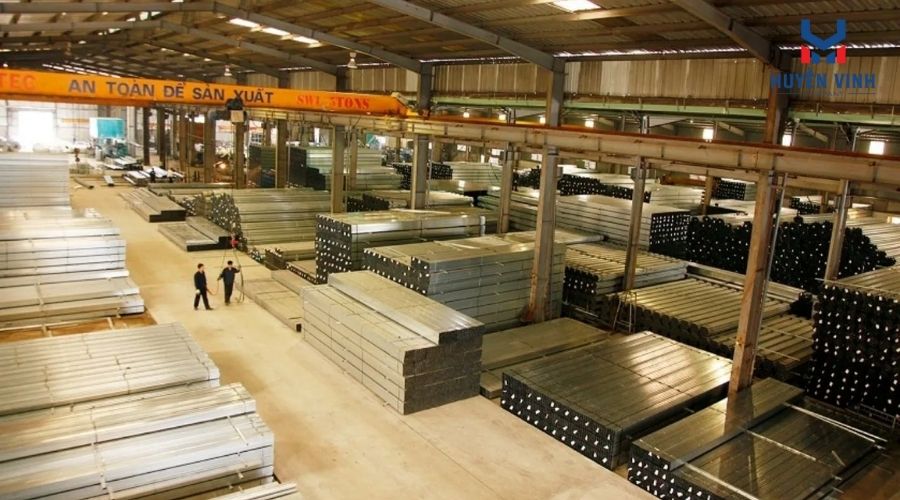
Khái niệm dây chuyền khép kín 100% có nghĩa Hòa Phát tự chủ hoàn toàn từ khâu khai thác và nhập khẩu quặng sắt cho đến khi tạo ra sản phẩm thép hộp hoàn thiện. Mô hình này giúp tập đoàn chủ động trong mọi tình huống biến động thị trường và đảm bảo nguồn cung ổn định cho khách hàng.
Hòa Phát vận hành hai nhà máy chính với công suất khổng lồ. Nhà máy Hòa Phát Dung Quất tại Quảng Ngãi có công suất 5.6 triệu tấn thép thô mỗi năm, được trang bị đầy đủ lò cao, lò thổi oxy BOF và dây chuyền cán nóng cán nguội hiện đại. Nhà máy Hòa Phát Hưng Yên có công suất 2.5 triệu tấn, chuyên về các công đoạn cán thành phẩm và mạ kẽm. Tổng công suất 2026 đạt hơn 8 triệu tấn mỗi năm, với kế hoạch mở rộng lên 10 triệu tấn vào năm 2030.
Quy trình sản xuất thép hộp Hòa Phát
Giai đoạn thượng nguồn
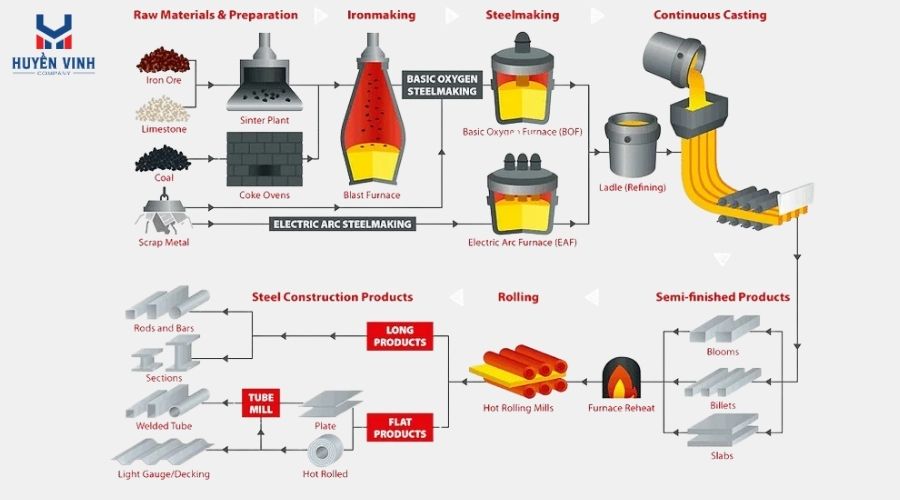
Trước khi đi vào quy trình sản xuất thép hộp, chúng ta cần hiểu cách Hòa Phát tạo ra nguyên liệu thép phôi qua bốn bước quan trọng:
Bước 1: Khai thác và xử lý quặng sắt
Hòa Phát nhập khẩu quặng sắt chất lượng cao từ Úc và Brazil với hàm lượng sắt trên 65%. Quặng thô được xử lý qua quy trình thiêu kết để tăng độ xốp và giảm tạp chất. Sau đó, quặng được tạo thành viên pellet có kích thước đồng đều từ 10-25mm, giúp tối ưu hóa quá trình luyện gang ở giai đoạn tiếp theo.
Bước 2: Luyện gang trong lò cao
Viên quặng được đưa vào lò cao với nhiệt độ cực kỳ cao từ 1500-1800°C. Tại đây, phản ứng khử sắt oxide diễn ra nhờ khí CO tạo thành từ than cốc. Sản phẩm thu được là gang lỏng chứa 3-4% carbon, 1-2% silic và mangan. Mỗi mẻ luyện gang mất khoảng 6-8 giờ để hoàn thành.
Bước 3 Tinh luyện thép lỏng bằng lò thổi oxy BOF
Gang lỏng được chuyển sang lò thổi oxy để giảm hàm lượng carbon xuống dưới 0.3%, tạo ra thép có độ dẻo dai tốt hơn. Oxy được thổi vào với áp suất 10-15 bar ở nhiệt độ 1600-1650°C, đồng thời loại bỏ các tạp chất như lưu huỳnh và photpho xuống dưới 0.05%. Các nguyên tố hợp kim như mangan và crom được thêm vào để điều chỉnh tính chất cơ học theo yêu cầu sản phẩm cuối.
Bước 4: Đúc liên tục thành phôi thép
Thép lỏng được đổ vào máy đúc liên tục CCM, nơi nó được làm nguội bằng nước phun và đúc thành phôi dạng slab dày 200-250mm hoặc billet vuông 150x150mm. Phôi thép sau đó được cắt thành các đoạn dài 6-12m, sẵn sàng cho các công đoạn cán tiếp theo.
Giai đoạn hạ nguồn
Sau khi có phôi thép chất lượng cao từ giai đoạn thượng nguồn, quá trình biến phôi thành thép hộp hoàn thiện bắt đầu. Giai đoạn hạ nguồn bao gồm bảy bước chính, mỗi bước đều đóng vai trò quan trọng trong việc tạo ra sản phẩm cuối cùng đạt tiêu chuẩn quốc tế. Toàn bộ quy trình này mất từ 48-72 giờ, từ khi phôi thép được đưa vào cho đến khi sản phẩm được đóng gói sẵn sàng xuất xưởng.
Bước 1: Chuẩn bị nguyên liệu
Quy trình bắt đầu với công đoạn cán nóng HRC. Phôi thép slab được đưa vào lò nung ở nhiệt độ 1200-1250°C để làm mềm cấu trúc tinh thể. Sau khi đạt nhiệt độ đồng đều, phôi được đưa qua hệ thống 7-8 cặp trục lăn liên tiếp, mỗi cặp giảm dần độ dày. Qua quá trình này, độ dày giảm từ 250mm ban đầu xuống còn 2-4mm. Tốc độ cán dao động từ 20-30 mét mỗi phút tùy thuộc vào độ dày mong muốn. Cuối cùng, thép được cuốn thành cuộn lớn với trọng lượng từ 15-25 tấn.
Mục đích của bước này là tạo độ dày phù hợp cho các giai đoạn sau, đồng thời cải thiện cấu trúc tinh thể và tăng độ bền của thép. Quá trình cán nóng cũng giúp loại bỏ ứng suất nội tại trong phôi đúc, làm cho thép đồng đều về tính chất cơ học trên toàn bộ chiều dài.
Bước 2: Xử lý bề mặt
Trong quá trình cán nóng, bề mặt thép tiếp xúc với không khí ở nhiệt độ cao tạo ra lớp oxide sắt dày 0.5-2mm. Lớp oxide này bao gồm các hợp chất Fe₂O₃ và Fe₃O₄, có màu xám đen và rất cứng. Nếu không loại bỏ, oxide sẽ cản trở quá trình mạ kẽm ở các bước sau và làm giảm chất lượng sản phẩm cuối.
Hòa Phát sử dụng quy trình tẩy gỉ axit để xử lý bề mặt. Cuộn thép được ngâm trong bể chứa axit hydrochloric với nồng độ 8-12%. Bể axit được gia nhiệt đến 60-80°C để tăng tốc độ phản ứng hóa học. Thời gian ngâm từ 10-20 phút tùy thuộc vào độ dày lớp oxide. Sau khi axit hòa tan hoàn toàn oxide, thép được rửa sạch bằng nước áp lực cao và sấy khô bằng không khí nóng.
Ngoài phương pháp tẩy axit, Hòa Phát còn kết hợp phun bi cho một số loại sản phẩm đặc biệt. Phun bi sử dụng hạt thép nhỏ được phun với áp lực cao để làm sạch bề mặt cơ học. Phương pháp này ít gây ô nhiễm môi trường hơn nhưng chi phí cao hơn, nên thường được dùng cho các đơn hàng yêu cầu chất lượng bề mặt cao.
Bước 3: Cán nguội để đạt độ dày chính xác
Sau khi bề mặt được làm sạch hoàn toàn, thép tiếp tục được cán nguội để đạt độ dày chính xác theo yêu cầu sản phẩm cuối. Khác với cán nóng, cán nguội được thực hiện ở nhiệt độ phòng mà không cần gia nhiệt. Cuộn thép với độ dày 2-4mm được đưa qua hệ thống trục lăn, giảm độ dày xuống 0.7-2.5mm tùy theo kích thước thép hộp cần sản xuất.
Tốc độ cán nguội chậm hơn cán nóng, dao động từ 15-20 mét mỗi phút, nhưng đổi lại đạt độ chính xác rất cao với sai số chỉ ±0.05mm. Quá trình này còn tăng độ cứng bề mặt thông qua hiện tượng biến dạng nguội, làm cho thép có tính chất cơ học tốt hơn.
Bước 4: Mạ kẽm nhúng nóng
Đây là bước quan trọng nhất trong quy trình sản xuất thép hộp mạ kẽm. Mạ kẽm nhúng nóng là phương pháp phủ một lớp kẽm bảo vệ lên bề mặt thép, giúp chống ăn mòn và kéo dài tuổi thọ sản phẩm. Hòa Phát áp dụng các tiêu chuẩn quốc tế ASTM A653 và JIS G3302 cho công đoạn này, đảm bảo độ dày lớp mạ từ 60-120g/m², tương đương độ dày 8-17 micromet.
Quy trình mạ kẽm bao gồm bốn bước con:
- Tiền xử lý: Trước khi nhúng vào kẽm nóng chảy, thép phải được xử lý bề mặt bằng dung dịch flux. Flux là hỗn hợp của kẽm chloride và amoni chloride, có tác dụng loại bỏ các oxide còn sót lại sau quá trình tẩy gỉ và tạo bề mặt hoạt tính giúp kẽm bám dính tốt hơn.
- Nhúng nóng: Cuộn thép được nhúng vào bể kẽm nóng chảy ở nhiệt độ 450-465°C. Kẽm sử dụng có độ tinh khiết 99.99% theo tiêu chuẩn London Metal Exchange. Thời gian nhúng rất ngắn, chỉ 3-5 giây, nhưng đủ để kẽm nóng chảy thấm vào bề mặt thép. Tại ranh giới tiếp xúc, xảy ra phản ứng tạo lớp hợp kim Fe-Zn có độ bám dính cao.
- Kiểm soát độ dày: Ngay sau khi thép ra khỏi bể kẽm, dao gạt khí được sử dụng để kiểm soát độ dày lớp mạ. Dao này thổi khí nóng với áp suất 2-3 bar, gạt đi phần kẽm thừa và tạo độ dày đều trên toàn bộ bề mặt. Đây là công nghệ tiên tiến giúp Hòa Phát đạt độ đồng đều cao trong lớp mạ.
- Làm nguội và ổn định: Thép được làm nguội bằng khí nitơ với tốc độ 10-15 mét mỗi phút. Quá trình làm nguội kiểm soát tạo ra hoa văn kẽm đặc trưng gọi là spangle, có hình lục giác nhỏ rất đẹp mắt. Sau khi nguội hoàn toàn, thép được cuốn lại thành cuộn, sẵn sàng cho bước định hình.
Xem thêm: Thương hiệu thép hộp đen
Bước 5: Định hình thành thép hộp
Sau khi có cuộn thép mạ kẽm chất lượng cao, công đoạn định hình biến thép phẳng thành hình hộp vuông hoặc chữ nhật. Hòa Phát sử dụng công nghệ cán định hình liên tục, còn gọi là Roll Forming, với thiết bị hiện đại nhập khẩu từ Danieli (Ý) và SMS Siemag (Đức).
Cuộn thép phẳng được đưa qua hệ thống 12-16 cặp trục lăn được bố trí liên tiếp. Mỗi cặp trục lăn có hình dạng đặc biệt, uốn cong thép một góc nhỏ từ 5-10 độ. Qua từng cặp lăn, thép dần dần được uốn từ dạng phẳng thành chữ U, sau đó khép kín thành hình vuông hoặc chữ nhật. Tốc độ định hình dao động từ 10-15 mét mỗi phút, tương đối nhanh nhưng vẫn đảm bảo độ chính xác cao.
Bước 6: Hàn tần số cao
Sau khi định hình, hai mép thép cần được nối lại với nhau dọc theo chiều dài để tạo thành hình hộp khép kín. Hòa Phát sử dụng công nghệ hàn tần số cao HF, một phương pháp tiên tiến cho chất lượng mối hàn vượt trội.
Công nghệ hàn HF hoạt động dựa trên nguyên lý cảm ứng điện từ. Dòng điện tần số cao từ 400-800 kilohertz được truyền qua hai mép thép, tạo ra nhiệt độ cực cao từ 1300-1400°C chỉ ở vùng hẹp tại mép. Nhiệt độ này đủ để thép chảy cục bộ. Ngay lập tức, hai mép được ép mạnh vào nhau bằng con lăn áp lực, tạo hàn áp lực không cần que hàn hay lõi hàn bổ sung. Tốc độ hàn đạt 10-15 mét mỗi phút, cùng với tốc độ định hình, tạo nên dây chuyền liên tục hiệu quả.
Sau khi hàn xong, nếu có gờ hàn nổi, nó sẽ được mài phẳng bằng máy mài tự động. Sau đó, mối hàn được phun kẽm lạnh để bảo vệ chống gỉ. Cuối cùng, mối hàn được kiểm tra bằng thiết bị siêu âm để phát hiện bất kỳ khuyết tật nào bên trong.
Bước 7: Hoàn thiện
Bước cuối cùng đảm bảo sản phẩm thép hộp đạt tiêu chuẩn xuất xưởng và sẵn sàng giao cho khách hàng. Giai đoạn hoàn thiện bao gồm bốn công đoạn con quan trọng:
Cắt theo chiều dài: Thép hộp được sản xuất liên tục nên cần cắt thành các đoạn có chiều dài tiêu chuẩn. Cưa tự động cắt thép thành đoạn 6m hoặc 12m theo yêu cầu phổ biến của thị trường. Đối với đơn hàng đặc biệt, có thể cắt theo kích thước yêu cầu như 3m, 9m. Độ chính xác cắt đạt ±2mm. Nếu khách hàng yêu cầu, đầu ống có thể được vát mép góc 45 độ để thuận tiện cho lắp ráp.
Thẳng hóa: Quá trình hàn và nguội có thể tạo ra độ cong hoặc vênh nhẹ trên thép hộp. Để khắc phục, thép được đưa qua máy thẳng có 6-8 trục lăn điều chỉnh. Máy này ép nhẹ thép theo nhiều hướng, loại bỏ độ cong và vênh. Kết quả là độ thẳng đạt độ võng không quá 1mm trên mỗi mét chiều dài, tuân thủ TCVN 7571. Độ thẳng được kiểm tra bằng thước dài và thiết bị laser chính xác cao.
Kiểm tra chất lượng: Đây là khâu quan trọng nhất để đảm bảo chỉ có sản phẩm đạt chuẩn mới được xuất xưởng. Kiểm tra siêu âm phát hiện các khuyết tật bên trong và vết nứt ở mối hàn. Thiết bị đo độ dày kiểm tra độ dày thành với độ chính xác ±0.01mm. Caliper điện tử đo chiều rộng, chiều cao và độ vuông góc của hình hộp. Tỷ lệ lỗi cho phép rất thấp, dưới 0.5%, thể hiện cam kết chất lượng nghiêm ngặt của Hòa Phát.
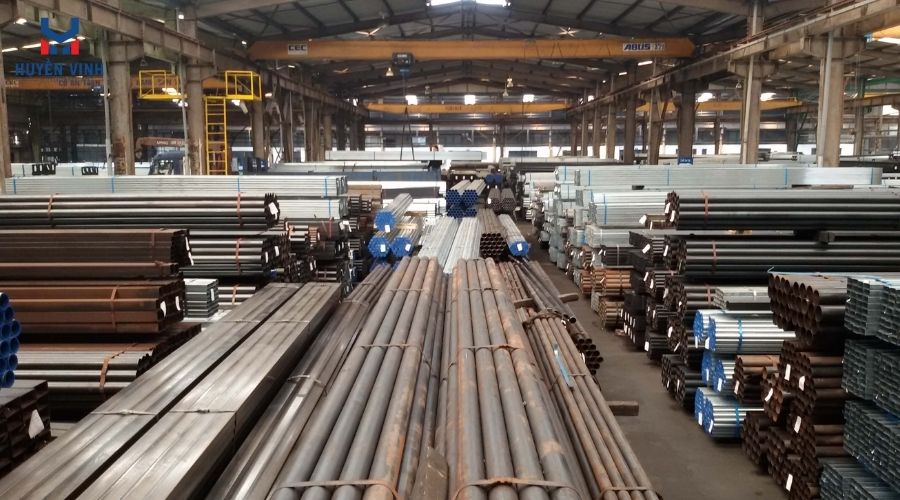
Đóng gói và tem nhãn: Sản phẩm đạt chuẩn được buộc thành bó bằng 4-6 đai bó màu xanh dương đặc trưng của Hòa Phát. Mỗi bó được dán tem điện tử QR code để khách hàng có thể truy xuất nguồn gốc sản phẩm. Giấy chứng nhận xuất xứ CO và chứng nhận chất lượng CQ được đính kèm, sẵn sàng giao cho khách hàng.
Các tiêu chuẩn thép hộp Hòa Phát áp dụng
Hòa Phát áp dụng song song cả tiêu chuẩn Việt Nam và quốc tế trong sản xuất thép hộp. Sản phẩm được xuất khẩu đến hơn 30 quốc gia bao gồm các nước ASEAN, Mỹ, EU và Úc. Tất cả thử nghiệm chất lượng được thực hiện theo ISO 17025 tại phòng thí nghiệm được VILAS công nhận. Đặc biệt, tiêu chuẩn nội bộ của Hòa Phát thường nghiêm ngặt hơn TCVN từ 5-10%, thể hiện cam kết về chất lượng vượt trội.
TCVN 7571-11:2018 là tiêu chuẩn Việt Nam quy định về kích thước, dung sai và tính chất cơ học của thép hộp. Hòa Phát áp dụng tiêu chuẩn này cho 100% sản phẩm cung cấp thị trường nội địa.
ASTM A500 là tiêu chuẩn của Mỹ dành cho thép hộp kết cấu hàn, quy định giới hạn chảy tối thiểu 235 MPa. Tiêu chuẩn này được sử dụng cho sản phẩm xuất khẩu sang Mỹ và các nước châu Á.
JIS G3466 là tiêu chuẩn Nhật Bản về thép hộp vuông và chữ nhật cho kết cấu. Hòa Phát áp dụng tiêu chuẩn này khi xuất khẩu sang Nhật Bản và Hàn Quốc.
EN 10219 là tiêu chuẩn châu Âu về thép hộp hàn định hình nguội. Sản phẩm xuất khẩu vào thị trường EU phải tuân thủ tiêu chuẩn này.
ASTM A653 quy định về mạ kẽm nhúng nóng, áp dụng cho tất cả thép hộp mạ kẽm của Hòa Phát.
AS 1163 là tiêu chuẩn Úc về thép hộp kết cấu, được sử dụng cho xuất khẩu sang Úc và New Zealand.
Lời kết
Quy trình sản xuất thép hộp Hòa Phát từ nguyên liệu đến thành phẩm là một chuỗi giá trị khép kín, kết hợp công nghệ hiện đại và kiểm soát chất lượng nghiêm ngặt. Mô hình tích hợp từ quặng sắt đến sản phẩm cuối không chỉ mang lại lợi thế về chi phí mà còn đảm bảo chất lượng ổn định theo tiêu chuẩn quốc tế. Với công suất hơn 8 triệu tấn mỗi năm và kế hoạch mở rộng đến 10 triệu tấn năm 2030, Hòa Phát tiếp tục khẳng định vị thế dẫn đầu trong ngành thép Việt Nam và khu vực.
Xem thêm: Các loại thép hộp được ưu chuộm