
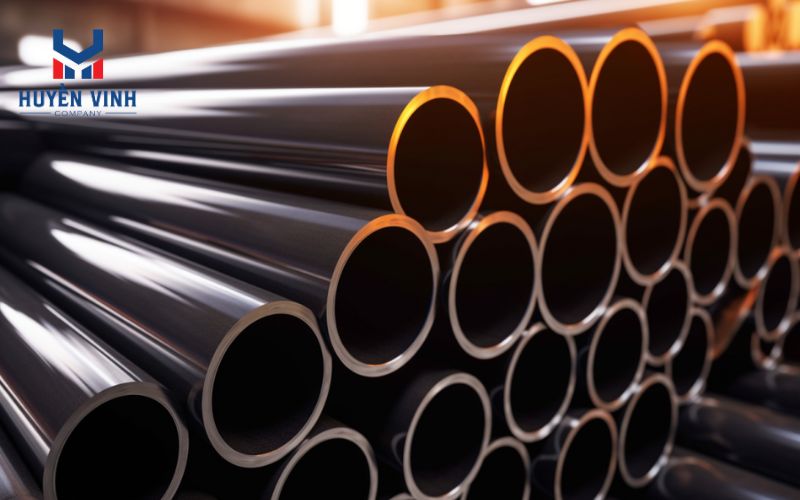
Thép mạ kẽm nhúng nóng và mạ kẽm điện phân là hai phương pháp bảo vệ kim loại phổ biến, giúp tăng độ bền, chống oxy hóa và kéo dài tuổi thọ vật liệu trong nhiều môi trường làm việc khác nhau. Mỗi kỹ thuật lại có cơ chế, ưu điểm và phạm vi ứng dụng riêng. Hiểu rõ sự khác biệt giữa hai phương pháp này giúp bạn lựa chọn giải pháp tối ưu cho sản phẩm thép, đảm bảo hiệu quả kinh tế và chất lượng công trình.
Tổng quan về thép mạ kẽm nhúng nóng và mạ kẽm điện phân
Trong ngành công nghiệp chế tạo và gia công kim loại, việc bảo vệ bề mặt sắt thép khỏi ăn mòn và gỉ sét là vô cùng quan trọng. Hai phương pháp được ứng dụng rộng rãi nhất là mạ kẽm nhúng nóng và mạ kẽm điện phân. Cả hai công nghệ này đều tạo ra lớp phủ kẽm bảo vệ, nhưng quy trình thực hiện và hiệu quả bảo vệ lại có sự khác biệt đáng kể.
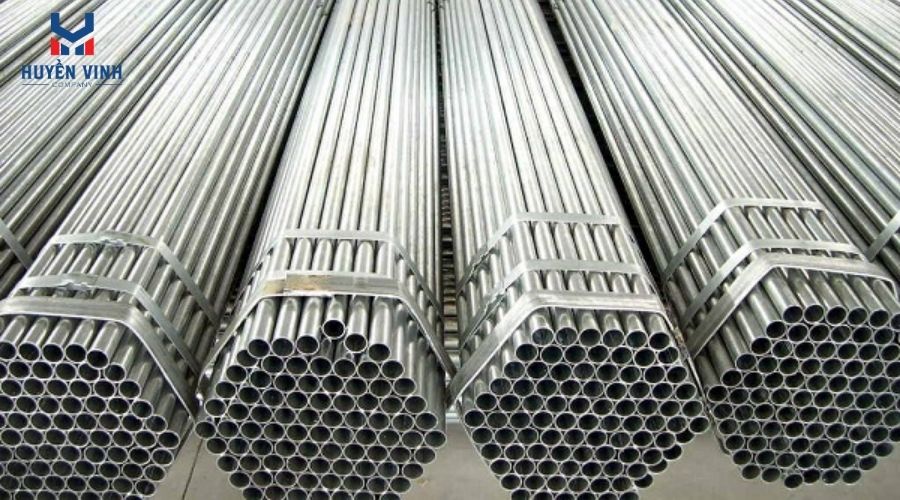
Việc lựa chọn đúng phương pháp mạ kẽm không chỉ ảnh hưởng đến tuổi thọ của sản phẩm mà còn tác động trực tiếp đến chi phí đầu tư ban đầu cũng như chi phí bảo trì lâu dài. Do đó, việc hiểu rõ bản chất, ưu nhược điểm của từng loại sẽ giúp doanh nghiệp đưa ra quyết định tối ưu nhất cho nhu cầu sử dụng của mình.
Thép mạ kẽm điện phân là gì?
Nguyên lý hoạt động của mạ kẽm điện phân
Mạ kẽm điện phân là phương pháp sử dụng dòng điện để lắng đọng lớp kẽm lên bề mặt kim loại. Quy trình này diễn ra trong dung dịch điện phân chứa muối kẽm, nơi sản phẩm cần mạ đóng vai trò là cực âm (cathode) và thanh kẽm làm cực dương (anode). Khi có dòng điện chạy qua, các ion kẽm sẽ di chuyển và bám vào bề mặt kim loại, tạo thành lớp phủ đồng đều.
Độ dày lớp mạ điện phân thường dao động từ 5-25 micromet, phụ thuộc vào thời gian mạ và cường độ dòng điện. Đây là lớp phủ tương đối mỏng nhưng vẫn đảm bảo khả năng chống ăn mòn tốt trong môi trường thông thường. Ưu điểm nổi bật của phương pháp này là khả năng kiểm soát chính xác độ dày lớp mạ và tạo ra bề mặt hoàn thiện đẹp mắt với độ bóng cao.
Ưu điểm vượt trội của phương pháp điện phân
Phương pháp mạ kẽm điện phân mang lại nhiều lợi ích thiết thực cho người sử dụng. Thứ nhất, chi phí đầu tư và vận hành tương đối thấp so với mạ nhúng nóng do tiêu tốn ít nguyên liệu kẽm hơn và không cần hệ thống lò nung nhiệt độ cao. Thứ hai, bề mặt sau khi mạ có độ hoàn thiện cao, bóng đẹp và màu sắc đồng đều, phù hợp với các sản phẩm có yêu cầu thẩm mỹ.
Ngoài ra, công nghệ điện phân có thể áp dụng cho nhiều loại sản phẩm với cấu trúc đa dạng, kể cả những chi tiết có độ dày thành mỏng. Thời gian thực hiện mạ nhanh chóng, chỉ từ 5-10 phút cho một lô hàng, giúp tăng năng suất sản xuất. Đặc biệt, phương pháp này thân thiện với môi trường hơn vì không phát sinh khí độc hại trong quá trình mạ.
Thép Mạ kẽm nhúng nóng là gì?
Quy trình mạ kẽm nhúng nóng
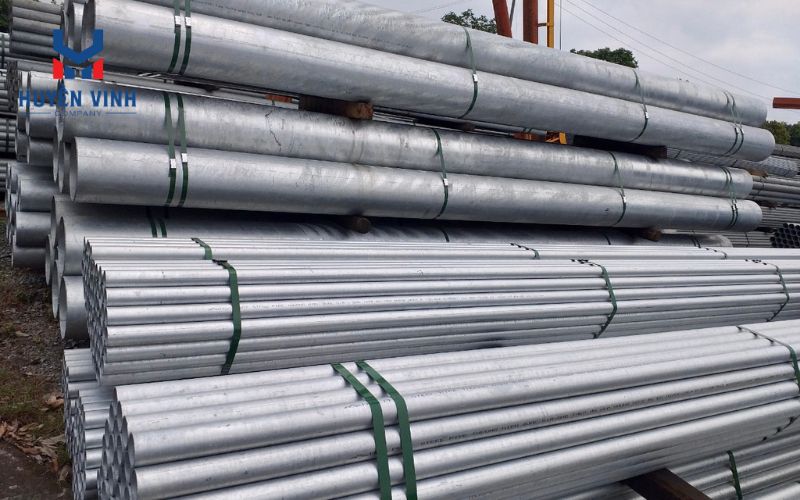
Mạ kẽm nhúng nóng là phương pháp nhúng toàn bộ sản phẩm thép vào bể kẽm nóng chảy ở nhiệt độ khoảng 450°C. Tại nhiệt độ cao này, kẽm lỏng sẽ phản ứng với bề mặt sắt thép, tạo thành các lớp hợp kim kẽm-sắt liên kết chặt chẽ với kim loại nền. Quá trình này tạo ra lớp phủ dày từ 50-150 micromet, dày gấp nhiều lần so với điện phân.
Sau khi nhúng, sản phẩm được kéo lên và làm nguội dần trong không khí. Lớp kẽm ngoài cùng sẽ kết tinh tạo thành lớp bảo vệ với cấu trúc nhiều tầng, bao gồm lớp hợp kim ở sát bề mặt thép và lớp kẽm tinh khiết ở ngoài. Cấu trúc đặc biệt này mang lại khả năng chống ăn mòn vượt trội, đặc biệt trong môi trường khắc nghiệt.
Độ bền của công nghệ nhúng nóng
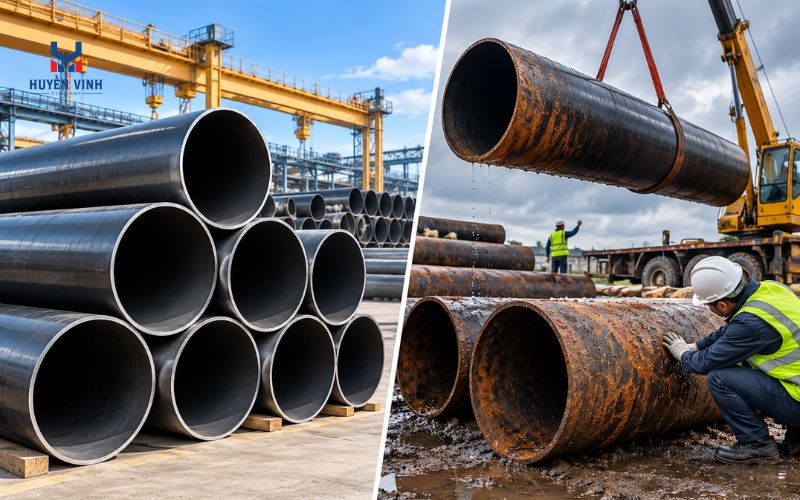
So sánh mạ kẽm nhúng nóng và mạ kẽm điện phân về độ bền, phương pháp nhúng nóng thể hiện sự vượt trội rõ rệt. Lớp mạ dày hơn nhiều lần không chỉ tạo ra rào cản vật lý ngăn chặn oxy và nước tiếp xúc với kim loại nền, mà còn có khả năng tự phục hồi nhờ tính chất hy sinh catot của kẽm. Khi có trầy xước, kẽm xung quanh sẽ bảo vệ vùng thép lộ ra, ngăn không cho gỉ sét lan rộng.
Tuổi thọ của sản phẩm mạ kẽm nhúng nóng thường gấp 3-5 lần so với mạ điện phân trong cùng điều kiện môi trường. Trong môi trường công nghiệp hoặc ven biển với độ ẩm cao và nhiều tác nhân ăn mòn, lớp mạ nhúng nóng có thể kéo dài tuổi thọ sản phẩm lên đến 50-70 năm mà không cần bảo trì. Đây là lý do tại sao kết cấu thép quan trọng như cột điện, thang máy, lan can cầu đường thường được mạ bằng phương pháp này.
So sánh thép mạ kẽm nhúng nóng và mạ kẽm điện phân
Độ phủ và độ dày lớp mạ
Khi phân tích mạ kẽm nhúng nóng và mạ kẽm điện phân về khả năng bao phủ, sự khác biệt rất rõ ràng. Phương pháp điện phân tạo lớp phủ chủ yếu ở bề mặt ngoài, khó tiếp cận được các góc kín, khe hở hoặc phần bên trong của ống thép rỗng. Trong khi đó, kẽm nóng chảy có tính chảy loang tốt, có thể phủ kín 100% bề mặt kể cả những vị trí khó tiếp cận nhất.
Độ dày lớp mạ cũng là điểm khác biệt quan trọng. Mạ điện phân cho lớp phủ mỏng 5-25 micromet, phù hợp với sản phẩm dùng trong nhà hoặc môi trường ít ăn mòn. Ngược lại, mạ nhúng nóng tạo lớp dày 50-150 micromet, đủ khả năng chống chịu môi trường khắc nghiệt. Độ dày này quyết định trực tiếp đến tuổi thọ và khả năng bảo vệ của sản phẩm.
Chi phí đầu tư và vận hành
Về mặt kinh tế, mạ kẽm điện phân có lợi thế về chi phí ban đầu. Thiết bị đơn giản hơn, không cần lò nung nhiệt độ cao, tiêu tốn ít năng lượng và nguyên liệu kẽm. Chi phí mạ cho 1kg sản phẩm thường thấp hơn 30-40% so với nhúng nóng. Tuy nhiên, cần tính đến chi phí bảo trì và thay thế sớm hơn do tuổi thọ ngắn hơn.
Mạ kẽm nhúng nóng đòi hỏi đầu tư lớn hơn về cơ sở vật chất, bao gồm lò nung, bể kẽm lớn, hệ thống xử lý khí thải và trang bị bảo hộ lao động. Chi phí vận hành cũng cao hơn do tiêu tốn nhiều năng lượng và nguyên liệu. Tuy nhiên, khi tính toán tổng chi phí sở hữu (TCO) trong vòng đời sản phẩm, phương pháp này lại tiết kiệm hơn nhờ tuổi thọ cao và ít tốn kém bảo trì.
Xem thêm: Quy cách thép mạ kẽm nhúng nóng
Thời gian thực hiện và năng suất
Thời gian mạ là yếu tố quan trọng ảnh hưởng đến năng suất sản xuất. Quá trình mạ kẽm điện phân diễn ra nhanh chóng, chỉ mất 5-10 phút cho giai đoạn mạ chính và thêm khoảng 15-20 phút cho các công đoạn chuẩn bị và hoàn thiện. Sản phẩm có thể đưa vào sử dụng ngay sau khi hong khô, giúp rút ngắn chu kỳ sản xuất.
Mạ nhúng nóng cần thời gian dài hơn, khoảng 30-45 phút cho quá trình nhúng và đặc biệt là thời gian làm nguội có thể kéo dài vài giờ tùy thuộc kích thước sản phẩm. Tuy nhiên, do có thể nhúng hàng loạt sản phẩm cùng lúc trong bể lớn, tổng năng suất vẫn có thể đạt cao nếu sản xuất với số lượng lớn.
Ứng dụng thép mạ kẽm nhúng nóng và mạ kẽm điện phân
Lựa chọn phương pháp mạ phù hợp
Việc lựa chọn giữa mạ kẽm nhúng nóng và mạ kẽm điện phân phụ thuộc vào nhiều yếu tố. Đối với các sản phẩm sử dụng trong nhà, văn phòng hoặc môi trường khô ráo như tủ đựng tài liệu, giá kệ văn phòng, linh kiện điện tử, mạ điện phân là lựa chọn hợp lý về cả kinh tế và thẩm mỹ. Lớp mạ mỏng với bề mặt bóng đẹp đáp ứng tốt nhu cầu sử dụng.
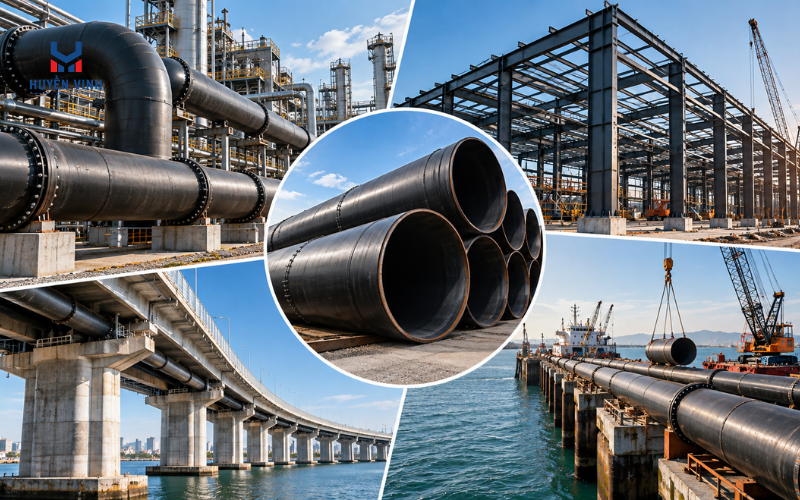
Ngược lại, các công trình ngoài trời, kết cấu chịu lực hoặc sản phẩm hoạt động trong môi trường khắc nghiệt nên ưu tiên mạ nhúng nóng. Cột điện, tháp truyền tải, lan can cầu đường, khung nhà thép, bồn chứa, thiết bị công nghiệp đều cần lớp bảo vệ dày và bền vững. Mặc dù chi phí ban đầu cao hơn nhưng lợi ích dài hạn rất đáng kể.
Ứng dụng trong lĩnh vực logistics
Trong ngành logistics và lưu kho, cả hai phương pháp đều được ứng dụng rộng rãi tùy mục đích sử dụng. Kệ kho, pallet thép và xe đẩy hàng thường được mạ kẽm điện phân vì cân bằng giữa chi phí và hiệu quả bảo vệ. Những thiết bị này hoạt động chủ yếu trong nhà kho, ít tiếp xúc với môi trường ẩm ướt nên không cần lớp bảo vệ quá dày.
Tuy nhiên, với kho lạnh hay kho hàng ven biển, nơi độ ẩm cao và có nhiều yếu tố ăn mòn, mạ kẽm nhúng nóng lại là giải pháp tối ưu hơn. Khung kệ chịu tải lớn, giá đỡ pallet nặng trong kho công nghiệp cũng nên sử dụng công nghệ này để đảm bảo an toàn lâu dài. Đầu tư ban đầu cao hơn nhưng giảm đáng kể chi phí thay thế và bảo dưỡng.
Tiêu chuẩn chất lượng và kiểm định
Quy chuẩn kỹ thuật cần tuân thủ
Cả mạ kẽm nhúng nóng và mạ kẽm điện phân đều phải tuân thủ các tiêu chuẩn kỹ thuật nghiêm ngặt. Tại Việt Nam, TCVN 4385 quy định về lớp phủ kẽm trên thép, trong khi tiêu chuẩn quốc tế như ISO 1461 (cho nhúng nóng) và ISO 2081 (cho điện phân) được áp dụng rộng rãi. Các tiêu chuẩn này quy định cụ thể về độ dày tối thiểu, độ bám dính, độ đồng đều và khả năng chống ăn mòn.
Đối với mạ điện phân, độ dày lớp mạ thường được phân loại theo ký hiệu Fe/Zn, ví dụ Fe/Zn 12 có nghĩa là độ dày 12 micromet. Với nhúng nóng, khối lượng kẽm trên mỗi mét vuông bề mặt được sử dụng làm tiêu chuẩn, thường từ 350-600 g/m². Việc tuân thủ đúng tiêu chuẩn đảm bảo chất lượng sản phẩm và khả năng bảo vệ theo thiết kế.
Phương pháp kiểm tra chất lượng lớp mạ
Kiểm tra chất lượng lớp mạ kẽm là công đoạn không thể thiếu trong quy trình sản xuất. Độ dày lớp mạ được đo bằng thiết bị đo từ tính hoặc phương pháp phá hủy cắt lớp. Đối với mạ điện phân, độ đồng đều rất quan trọng và cần kiểm tra ở nhiều vị trí khác nhau trên sản phẩm. Độ bám dính được đánh giá qua thử nghiệm uốn, va đập hoặc thử nghiệm băng dính.
Khả năng chống ăn mòn được kiểm tra qua thử nghiệm phun sương muối theo ASTM B117, mô phỏng môi trường ăn mòn để đánh giá tuổi thọ dự kiến. Mạ kẽm nhúng nóng thường chịu được 500-1000 giờ phun sương muối, trong khi điện phân chỉ đạt 96-240 giờ tùy độ dày. Kết quả kiểm tra này giúp xác định mức độ phù hợp của sản phẩm với điều kiện sử dụng thực tế.
Tác động môi trường và xu hướng phát triển
Vấn đề môi trường trong sản xuất
Cả hai phương pháp mạ đều có tác động đến môi trường và cần được quản lý chặt chẽ. Mạ kẽm điện phân tạo ra nước thải có chứa kim loại nặng và hóa chất cần được xử lý trước khi thải ra môi trường. Tuy nhiên, quy trình tương đối sạch, ít khí thải và tiêu tốn năng lượng thấp hơn.
Mạ nhúng nóng phát sinh khói, hơi kẽm và khí độc trong quá trình vận hành ở nhiệt độ cao. Hệ thống hút khói và lọc khí phải được đầu tư đầy đủ để bảo vệ sức khỏe người lao động và môi trường xung quanh. Mặc dù tiêu tốn nhiều năng lượng hơn, nhưng vì tuổi thọ sản phẩm cao nên tổng tác động môi trường trong vòng đời có thể thấp hơn.
Công nghệ xanh và bền vững
Xu hướng phát triển bền vững đang thúc đẩy cải tiến công nghệ mạ kẽm theo hướng thân thiện môi trường hơn. Các dung dịch mạ điện phân không chứa cyanide, chromate thay thế các hóa chất độc hại truyền thống. Công nghệ mạ xung (pulse plating) giúp tăng chất lượng lớp mạ đồng thời giảm tiêu thụ năng lượng.
Đối với mạ nhúng nóng, các lò nung hiện đại sử dụng công nghệ đốt sạch, hệ thống thu hồi nhiệt và tái chế kẽm đang được áp dụng rộng rãi. Việc nghiên cứu hợp kim kẽm mới với các nguyên tố như nhôm, magie giúp cải thiện tính năng chống ăn mòn, từ đó có thể giảm độ dày lớp mạ mà vẫn đảm bảo tuổi thọ.
Kết luận
Thép mạ kẽm nhúng nóng và mạ kẽm điện phân cho thấy mỗi phương pháp đều có những ưu thế riêng. Mạ điện phân phù hợp với sản phẩm cần thẩm mỹ cao, chi phí thấp và hoạt động trong môi trường nhẹ. Mạ nhúng nóng là lựa chọn hàng đầu cho công trình ngoài trời, kết cấu chịu lực và môi trường khắc nghiệt nhờ độ bền vượt trội.
Quyết định cuối cùng cần dựa trên phân tích tổng hợp về điều kiện sử dụng, yêu cầu kỹ thuật, ngân sách đầu tư và chi phí vận hành dài hạn. Việc hiểu rõ đặc điểm của từng công nghệ sẽ giúp doanh nghiệp đưa ra lựa chọn tối ưu, đảm bảo hiệu quả kinh tế và chất lượng sản phẩm bền vững theo thời gian.
Xem thêm: Nên chọn thép ống mạ kẽm nhúng nóng hay điện phân?