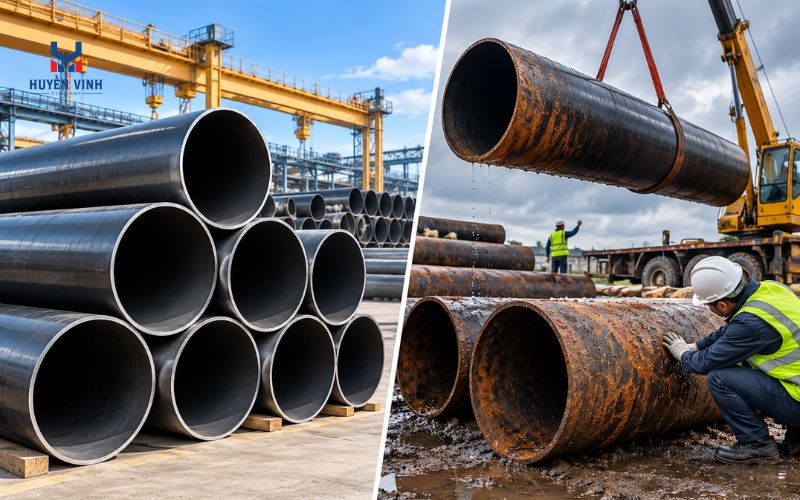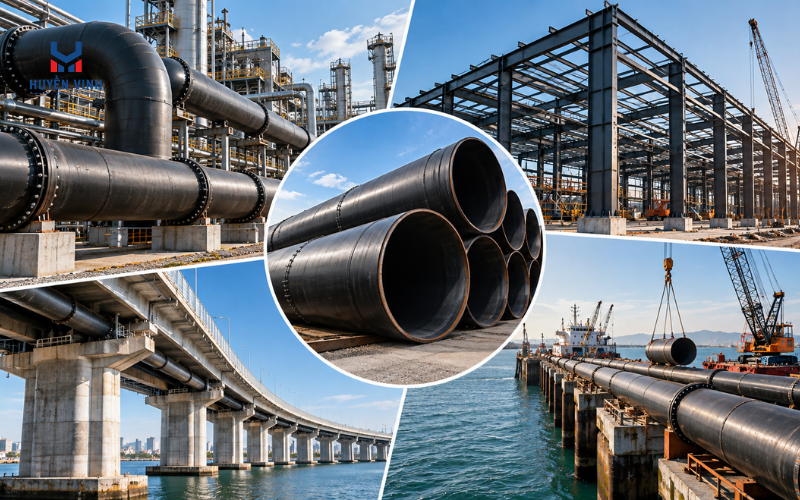

Ống thép mạ kẽm nhúng nóng là một trong những vật liệu công nghiệp và xây dựng được sử dụng rộng rãi nhất hiện nay, nổi bật với khả năng chống ăn mòn vượt trội và tuổi thọ lên đến vài thập kỷ ngay cả trong điều kiện môi trường khắc nghiệt. Nhờ lớp mạ kẽm liên kết luyện kim bền chặt, sản phẩm này đáp ứng được yêu cầu khắt khe của hàng loạt ngành: từ cấp thoát nước, phòng cháy chữa cháy (PCCC), kết cấu xây dựng cho đến dầu khí và nông nghiệp công nghệ cao.
Bài viết này, Huyền Vinh sẽ giải đáp toàn diện về ống thép mạ kẽm nhúng nóng từ định nghĩa, cấu tạo, quy cách kích thước, tiêu chuẩn áp dụng đến bảng giá cập nhật và nơi mua uy tín tại Việt Nam giúp bạn chọn đúng sản phẩm ngay từ lần đầu.
Ống thép mạ kẽm nhúng nóng là gì?
Ống thép mạ kẽm nhúng nóng (hot-dip galvanized steel pipe) là ống thép carbon — được sản xuất theo phương pháp ERW (Electric Resistance Welded — ống hàn thẳng) hoặc seamless (ống đúc liền) — trải qua quy trình nhúng hoàn toàn vào bể kẽm nóng chảy ở nhiệt độ 445–455°C. Tại nhiệt độ này, kẽm và sắt phản ứng luyện kim tạo ra một hệ thống các lớp hợp kim Zn-Fe liên kết cực kỳ bền chặt, không thể tách rời bằng ngoại lực thông thường.

Tại thị trường Việt Nam, ống ERW chiếm ưu thế tuyệt đối trong phân khúc dân dụng và công nghiệp nhẹ nhờ giá thành cạnh tranh và khả năng sản xuất hàng loạt. Ống seamless thường được chỉ định cho các ứng dụng áp suất cao trong dầu khí hoặc hóa chất, nơi độ đồng đều thành ống là yêu cầu bắt buộc. Cụm từ “nhúng nóng” (hot-dip) chính là điểm cốt lõi phân biệt sản phẩm này với ống mạ kẽm điện phân (electroplating) một phương pháp cho lớp mạ mỏng hơn nhiều và cơ chế bảo vệ kém bền hơn về dài hạn.
Phân biệt mạ kẽm nhúng nóng và mạ kẽm điện phân
Đây là sự nhầm lẫn phổ biến nhất trên thị trường và cũng là nguyên nhân dẫn đến nhiều rủi ro công trình. Bảng dưới đây tóm tắt những khác biệt then chốt:
| Tiêu chí | Mạ Nhúng Nóng (HDG) | Mạ Điện Phân |
| Độ dày lớp mạ | 45–100 µm | 5–25 µm |
| Cơ chế bảo vệ | Hi sinh cathodic + rào vật lý | Chủ yếu rào vật lý |
| Tuổi thọ trung bình | 40–70 năm | 5–15 năm |
| Bề mặt | Xù xì, hoa văn tinh thể kẽm | Bóng mịn |
| Chi phí ban đầu | Cao hơn | Thấp hơn |
| Môi trường phù hợp | Ngoài trời, điều kiện khắc nghiệt | Trong nhà, tải trọng nhẹ |
Khi lựa chọn, nguyên tắc đơn giản là: nếu ống được lắp đặt ngoài trời, chôn ngầm dưới đất, tiếp xúc độ ẩm thường xuyên hoặc phục vụ hệ thống PCCC — bắt buộc chọn mạ nhúng nóng. Mạ điện phân chỉ phù hợp cho các ứng dụng trong nhà, tải trọng nhẹ và môi trường kiểm soát tốt.
Cấu tạo ống thép mạ kẽm nhúng nóng
Lớp thép nền (Steel Substrate)
Chất lượng lớp mạ phụ thuộc rất nhiều vào thành phần hóa học của thép nền. Thép carbon dùng làm ống mạ kẽm nhúng nóng tiêu chuẩn có: C ≤ 0,2%; Mn 0,3–0,8%; Si ≤ 0,35%; P ≤ 0,04%; S ≤ 0,05%. Đáng lưu ý là hàm lượng Si và P ảnh hưởng trực tiếp đến độ dày lớp mạ thông qua hiệu ứng Sandelin — khi Si nằm trong vùng 0,03–0,12%, lớp mạ có thể dày bất thường và kém bám dính hơn. Đây là lý do các nhà máy kiểm soát hóa thành thép nền rất nghiêm ngặt trước khi đưa vào dây chuyền mạ.
Về cơ tính, thép nền đạt: Rm 320–520 MPa, Re ≥ 235 MPa và độ giãn dài ≥ 20% — đảm bảo ống chịu được áp lực làm việc và tải trọng cơ học trong thực tế.

Cấu trúc lớp mạ kẽm từ trong ra ngoài
Lớp mạ không phải là một lớp kẽm đơn thuần mà là hệ thống bốn lớp hợp kim được hình thành tuần tự trong quá trình nhúng:
- Lớp Gamma (Γ) — Fe₃Zn₁₀: Mỏng nhất, nằm sát thép nền, liên kết luyện kim trực tiếp, độ cứng cao, tạo nền tảng bám dính cho toàn bộ hệ thống mạ.
- Lớp Delta (δ) — FeZn₇: Dày nhất trong bốn lớp hợp kim, đóng vai trò bảo vệ chính, cứng và đặc chắc.
- Lớp Zeta (ζ) — FeZn₁₃: Độ cứng cao, tuy nhiên dễ bong tách nếu ống bị uốn cong quá mức — đây là lý do cần lưu ý khi gia công sau mạ.
- Lớp Eta (η) — Kẽm tinh khiết ≥ 99,9%: Lớp ngoài cùng, tiếp xúc trực tiếp với môi trường, là lớp “hi sinh cathodic” — tự oxy hóa để bảo vệ các lớp bên trong và thép nền ngay cả khi bề mặt bị trầy xước nhỏ đến 3–4mm.
Tiêu Chuẩn Độ Dày Lớp Mạ Theo Quy Định
Độ dày lớp mạ là thông số kiểm soát chất lượng quan trọng nhất, được quy định bởi ASTM A123 và BS EN ISO 1461:
| Kích thước ống | Độ dày mạ tối thiểu |
| DN15 – DN50 | ≥ 45 µm |
| DN65 – DN100 | ≥ 55 µm |
| DN125 – DN200 | ≥ 70 µm |
Phương pháp kiểm tra nhanh tại công trình: dùng máy đo từ tính (magnetic thickness gauge) đặt trực tiếp lên bề mặt ống — thiết bị cho kết quả trong vài giây và không gây hư hại bề mặt mạ.
Quy trình sản xuất ống thép mạ kẽm nhúng nóng
Để đạt lớp mạ đồng đều, bám chắc và đủ độ dày, quy trình sản xuất phải tuân thủ nghiêm ngặt bảy bước sau:
Bước 1 — Tẩy dầu mỡ (Degreasing): Ống được ngâm trong dung dịch kiềm NaOH ở 60–80°C, loại bỏ hoàn toàn dầu mỡ, sơn cũ và tạp chất hữu cơ bám trên bề mặt.
Bước 2 — Rửa nước lần 1: Xả sạch bằng nước sạch để ngăn dung dịch kiềm mang sang bể axit ở bước tiếp theo, tránh phản ứng trung hòa không mong muốn.
Bước 3 — Tẩy gỉ (Pickling): Ngâm trong HCl 10–15% hoặc H₂SO₄ 10–20% để loại bỏ hoàn toàn lớp oxit sắt Fe₂O₃ và FeO — bước quyết định độ bám dính của kẽm lên thép nền.
Bước 4 — Rửa nước lần 2: Loại bỏ axit còn sót, ngăn mang axit vào bể flux làm giảm hiệu quả của bước tiếp theo.
Bước 5 — Flux hóa: Nhúng vào dung dịch ZnCl₂·NH₄Cl 20–30%. Lớp flux tạo màng bảo vệ ngăn oxy hóa lại bề mặt thép, đồng thời tăng khả năng bám dính của kẽm nóng chảy.
Bước 6 — Nhúng kẽm nóng: Đây là bước cốt lõi. Ống được nhúng vào bể kẽm nóng chảy ở 445–455°C trong 3–5 phút tùy độ dày vật liệu. Kẽm sử dụng phải đạt độ tinh khiết ≥ 98,5% để đảm bảo chất lượng hợp kim hóa.
Bước 7 — Làm nguội và hoàn thiện: Làm nguội bằng không khí hoặc nước; rung lắc loại bỏ kẽm thừa đọng lại; kiểm tra toàn bộ bề mặt trước khi đóng gói.
Kiểm Soát Chất Lượng Sau Mạ: Sau khi ra lò, mỗi lô ống phải trải qua bộ kiểm tra gồm: đo độ dày mạ bằng magnetic gauge, kiểm tra độ bám dính qua bend test và hammer test. Salt spray test theo ISO 9227 yêu cầu ống không xuất hiện gỉ đỏ sau ≥ 1.000 giờ phun muối liên tục. Hồ sơ đi kèm bắt buộc gồm CO (Certificate of Origin), CQ (Certificate of Quality) và Mill Test Report (MTR) ghi đầy đủ thông số hóa học và cơ tính. Ống đạt chuẩn phải có tem in chìm hoặc sơn rõ tên hãng, tiêu chuẩn áp dụng, DN và mã lô sản xuất ngay trên thân ống.
Quy Cách Ống Thép Mạ Kẽm Nhúng Nóng
Bảng Kích Thước Đường Kính Và Độ Dày Thành
| DN | OD (mm) | Dày thành (mm) | Kg/m | Kg/cây (6m) |
| DN15 | 21,3 | 2,0 | 0,95 | 5,7 |
| DN20 | 26,9 | 2,35 | 1,39 | 8,3 |
| DN25 | 33,7 | 2,65 | 2,00 | 12,0 |
| DN32 | 42,4 | 2,65 | 2,55 | 15,3 |
| DN40 | 48,3 | 2,65 | 2,93 | 17,6 |
| DN50 | 60,3 | 2,9 | 4,00 | 24,0 |
| DN65 | 76,1 | 3,25 | 5,71 | 34,3 |
| DN80 | 88,9 | 3,25 | 6,72 | 40,3 |
| DN100 | 114,3 | 3,6 | 9,57 | 57,4 |
Lưu ý: Trọng lượng đã bao gồm lớp mạ kẽm, tăng khoảng 3–5% so với ống thép đen cùng quy cách.
Tiêu Chuẩn Áp Dụng Tại Việt Nam Và Quốc Tế
| Tiêu chuẩn | Xuất xứ | Phạm vi áp dụng | Ghi chú thị trường VN |
| TCVN 7665:2007 | Việt Nam | Ống dẫn nước, thoát nước | Bắt buộc cho hệ thống PCCC nội địa |
| ASTM A53 | Mỹ | Dầu khí, áp suất cao | Phổ biến tại các dự án FDI |
| BS EN 10255 | Châu Âu | Cấp nước, khí gas | Dự án EU và liên doanh |
| JIS G 3452 | Nhật Bản | Dẫn nước, thoát nước | Dự án Nhật Bản tại VN |
Hướng dẫn chọn tiêu chuẩn nhanh: hệ thống PCCC và công trình dân dụng trong nước → TCVN 7665 kết hợp BS EN 10255; dự án dầu khí áp suất cao → ASTM A53 Grade B; công trình do nhà thầu Nhật làm chủ đầu tư → JIS G 3452.
Lợi Ích Khi Dùng Ống Thép Mạ Kẽm Nhúng Nóng
Chống ăn mòn vượt trội với cơ chế bảo vệ kép. Lớp Eta (η) kẽm tinh khiết bên ngoài hoạt động theo nguyên lý hi sinh cathodic — tự bị ăn mòn thay cho thép nền, ngay cả khi bề mặt bị trầy xước nhỏ đến 3–4mm. Đồng thời, bốn lớp hợp kim Zn-Fe bên dưới tạo rào vật lý ngăn oxy và độ ẩm tiếp cận thép nền — điều mà lớp sơn hay mạ điện không thể thực hiện được với cùng mức hiệu quả.
Tuổi thọ dài hạn, tối ưu chi phí vòng đời (TCO). Theo Galvanizers Association of Australia, ống mạ nhúng nóng lắp đặt ở môi trường đô thị đạt tuổi thọ trung bình 72 năm; môi trường ngoài khơi vẫn đạt 21 năm. Khi phân tích TCO 20 năm, chi phí tổng thể của ống mạ kẽm nhúng nóng thường thấp hơn ống thép đen sơn do tiết kiệm hoàn toàn chi phí sơn lại định kỳ.
Bảo vệ toàn diện cả mặt trong lẫn mặt ngoài. Trong quá trình nhúng, kẽm nóng chảy thâm nhập và phủ cả bề mặt bên trong lòng ống — điều mà phương pháp sơn phủ hoàn toàn không thể đạt được, đặc biệt với các ống có đường kính nhỏ.
Độ bền cơ học cao, đáp ứng áp suất làm việc lớn. Với Rm ≥ 320 MPa và áp suất làm việc tùy DN có thể lên đến 80 bar, ống thép mạ kẽm nhúng nóng phù hợp để chịu tải trọng lớn, rung động công trình và va đập cơ học trong quá trình vận hành.
Thân thiện với môi trường và đáp ứng tiêu chí công trình xanh. Kẽm là kim loại 100% tái chế, không phát sinh chất độc hại trong vòng đời sản phẩm, phù hợp với các tiêu chí đánh giá công trình LEED và các dự án xây dựng xanh đang ngày càng phổ biến tại Việt Nam.
Lắp đặt linh hoạt, tương thích đa dạng phụ kiện. Ống có thể kết nối bằng ren (threaded), hàn hoặc mặt bích (flange), tương thích hoàn toàn với phụ kiện tiêu chuẩn BS và ASTM — giúp rút ngắn thời gian thi công và giảm chi phí nhân công đáng kể.
Tiết kiệm chi phí bảo dưỡng trong suốt vòng đời. Trong khi ống thép đen cần sơn lại 3–4 chu kỳ trong 20 năm (mỗi chu kỳ tốn khoảng 15–20% giá ống mới), ống mạ kẽm nhúng nóng đặt trong môi trường phù hợp gần như không cần bảo dưỡng định kỳ nào — tiết kiệm cả chi phí vật tư lẫn chi phí nhân công.
Ứng dụng ống thép mạ kẽm nhúng nóng trong thực tế
Hệ Thống Cấp Thoát Nước Và PCCC
Đây là ứng dụng phổ biến và quan trọng nhất tại Việt Nam. Theo TCVN 4513, hệ thống PCCC trong các tòa nhà từ 5 tầng trở lên bắt buộc sử dụng ống thép, với áp suất làm việc 1,0–1,6 MPa. Ống thép mạ kẽm nhúng nóng được chỉ định rộng rãi cho trường học, bệnh viện, chung cư cao tầng và các khu công nghiệp. Tuy nhiên, cần lưu ý khi dùng dẫn nước sinh hoạt trực tiếp: chỉ phù hợp khi pH nguồn nước nằm trong khoảng 6–8 và nhiệt độ nước không vượt quá 60°C.

Kết Cấu Xây Dựng — Khung, Lan Can, Giàn Giáo
Ống thép mạ kẽm nhúng nóng là vật liệu tiêu chuẩn cho lan can cao tốc Bắc Nam, cột đèn đường, khung nhà tiền chế và tháp điện truyền tải. Tại các tỉnh miền Trung và khu vực ven biển Việt Nam — nơi độ ẩm và muối biển trong không khí đặc biệt cao — việc dùng ống mạ nhúng nóng thay cho thép đen sơn giúp cắt giảm đáng kể chi phí bảo dưỡng định kỳ, vốn là bài toán nan giải của các công trình hạ tầng dài hạn.
Công Nghiệp Nặng — Dầu Khí, Hóa Chất
Trong lĩnh vực dầu khí, ống thép mạ kẽm nhúng nóng theo tiêu chuẩn ASTM A53 Grade B và API 5L được ứng dụng tại các cụm đường ống dẫn khí ngoài khơi, nhà máy lọc dầu Dung Quất và Nghi Sơn. Cần lưu ý giới hạn ứng dụng quan trọng: tuyệt đối không sử dụng ống mạ kẽm trong môi trường chứa HCl đậm đặc hoặc NaOH > 30% — kẽm sẽ bị tấn công hóa học nhanh chóng, làm mất hoàn toàn khả năng bảo vệ.
Nông Nghiệp Công Nghệ Cao — Nhà Màng, Tưới Tiêu
Trong lĩnh vực nông nghiệp hiện đại, ống thép mạ kẽm nhúng nóng được dùng làm khung nhà kính (greenhouse), hệ thống tưới nhỏ giọt và cọc hàng rào cho vùng canh tác. So với ống nhôm, ống mạ kẽm có chi phí ban đầu thấp hơn 20–30% và bền hơn trong môi trường đất ẩm; nhôm tuy nhẹ hơn nhưng chịu lực kém hơn rõ rệt khi làm khung kết cấu quy mô lớn.
Bảng giá ống thép mạ kẽm nhúng nóng
| DN | OD (mm) | Hòa Phát (VNĐ/kg) | Hoa Sen (VNĐ/kg) | Nhập khẩu (VNĐ/kg) |
| DN15–DN25 | 21,3–33,7 | 26.500–27.500 | 26.000–27.000 | 23.000–25.000 |
| DN32–DN50 | 42,4–60,3 | 25.500–26.500 | 25.000–26.000 | 22.500–24.500 |
| DN65–DN100 | 76,1–114,3 | 25.000–26.000 | 24.500–25.500 | 22.000–24.000 |
Giá chưa bao gồm VAT, cập nhật Q1/2026. Liên hệ đại lý để nhận báo giá theo số lượng thực tế.
Ví dụ tính giá thực tế: Với DN50 (4,00 kg/m × 6m = 24 kg/cây), nếu đơn giá Hòa Phát là 26.000 VNĐ/kg, giá một cây ống là 24 × 26.000 = 624.000 VNĐ/cây (chưa VAT).
Đại Lý Ống Thép Mạ Kẽm Nhúng Nóng Huyền Vinh
Huyền Vinh là đại lý phân phối thép cấp 1 chuyên cung cấp ống thép mạ kẽm nhúng nóng và các sản phẩm thép công nghiệp, phủ sóng thị trường miền Bắc và toàn quốc. Huyền Vinh hiện phân phối chính thức các thương hiệu uy tín hàng đầu gồm Hòa Phát, Hoa Sen và Việt Đức — đảm bảo nguồn hàng ổn định, chứng từ đầy đủ cho mọi quy mô dự án. Hệ thống kho bãi với sức chứa lớn, đa dạng quy cách từ DN15 đến DN200 giúp đáp ứng nhanh các đơn hàng gấp mà không cần chờ đặt về từ nhà máy.
Tất cả hàng hóa tại Huyền Vinh đều có đầy đủ CO/CQ, Mill Test Report và hóa đơn VAT — sẵn sàng cung cấp ngay khi khách hàng yêu cầu. Huyền Vinh có đội xe tải chuyên dụng giao hàng toàn quốc, hỗ trợ tư vấn chọn quy cách miễn phí qua điện thoại và Zalo, và áp dụng chính sách đổi trả rõ ràng nếu hàng giao không đúng quy cách so với đơn đặt hàng.
Quy trình đặt hàng tại Huyền Vinh chỉ gồm ba bước: liên hệ qua hotline hoặc Zalo và cung cấp quy cách cần mua (DN, tiêu chuẩn, số lượng) → nhận báo giá chi tiết trong vòng 30 phút → xác nhận đơn hàng và nhận giao hàng trong 24–48 giờ. Liên hệ ngay để nhận báo giá tốt nhất theo số lượng thực tế của dự án bạn.
Xem thêm: Thép mạ kẽm nhúng nóng tại Huyền Vinh
Câu hỏi thường gặp về ống thép mạ kẽm nhúng nóng
1. Ống thép mạ kẽm nhúng nóng có dùng được để dẫn nước sinh hoạt trực tiếp không?
Có, nhưng cần đáp ứng đủ điều kiện. Theo WHO và QCVN 01:2009, nước sinh hoạt qua ống mạ kẽm phải có pH 6,5–8,5, nhiệt độ dưới 60°C và hàm lượng Zn hòa tan không vượt 3 mg/L. Khi pH thấp hoặc nhiệt độ cao, kẽm có thể hòa tan vào nước với nồng độ đáng lo ngại cho sức khỏe lâu dài. Khuyến nghị thực tế: dùng ống PPR cho đường ống nước nóng trong nhà ở; ống thép mạ kẽm nhúng nóng phù hợp nhất cho nước lạnh và hệ thống PCCC.
2. Hot-dip galvanizing (HDG) và Galvanized Iron (GI) có phải một loại không?
Không hoàn toàn giống nhau. GI (Galvanized Iron) là thuật ngữ thương mại cũ chỉ chung ống sắt/thép mạ kẽm, trong khi HDG (Hot-Dip Galvanizing) mô tả đặc tả quy trình nhúng nóng cụ thể. Tại thị trường Việt Nam, các tên gọi “ống kẽm”, “ống GI” và “ống mạ kẽm nhúng nóng” thường được dùng thay thế nhau trong giao dịch thương mại, nhưng về kỹ thuật có sự khác biệt rõ ràng giữa mạ điện và mạ nhúng nóng. Khi đọc hồ sơ thầu hoặc yêu cầu kỹ thuật dự án, hãy luôn yêu cầu ghi rõ “hot-dip galvanized” để tránh nhầm lẫn dẫn đến sai tiêu chuẩn.
3. Những tiêu chuẩn quốc tế nào được công nhận tại Việt Nam cho ống mạ kẽm nhúng nóng?
Có ba nhóm tiêu chuẩn áp dụng. Nhóm bắt buộc theo pháp luật Việt Nam gồm TCVN 7665:2007 (ống dẫn nước) và TCVN 5574 (kết cấu thép). Nhóm tiêu chuẩn tham chiếu được chấp nhận trong đấu thầu gồm ASTM A53 (Mỹ), BS EN 10255 (EU) và JIS G 3452 (Nhật Bản). Nhóm tiêu chuẩn kiểm soát chất lượng lớp mạ gồm ASTM A123/A153 và BS EN ISO 1461. Cơ quan kiểm định được công nhận tại Việt Nam gồm Quatest 1/2/3, TUV và Bureau Veritas.