
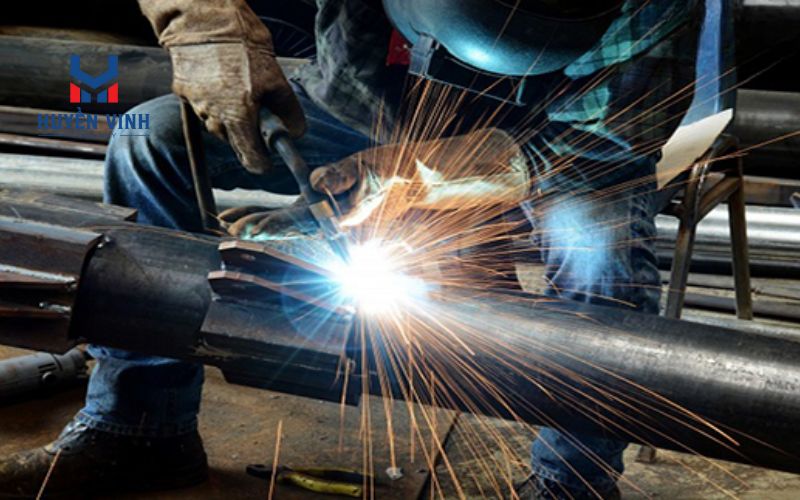
Hàn ống thép đen là công đoạn quan trọng quyết định độ bền và độ kín của hệ thống đường ống. Việc nắm vững cách hàn ống thép đen đúng kỹ thuật giúp mối hàn chắc chắn, hạn chế rò rỉ và đảm bảo tuổi thọ công trình. Bài viết dưới đây, Huyền Vinh sẽ hướng dẫn chi tiết từ khâu chuẩn bị vật liệu, lựa chọn phương pháp hàn đến quy trình thực hiện, giúp bạn dễ dàng áp dụng trong thực tế.
Tầm quan trọng của kỹ thuật hàn ống thép đen
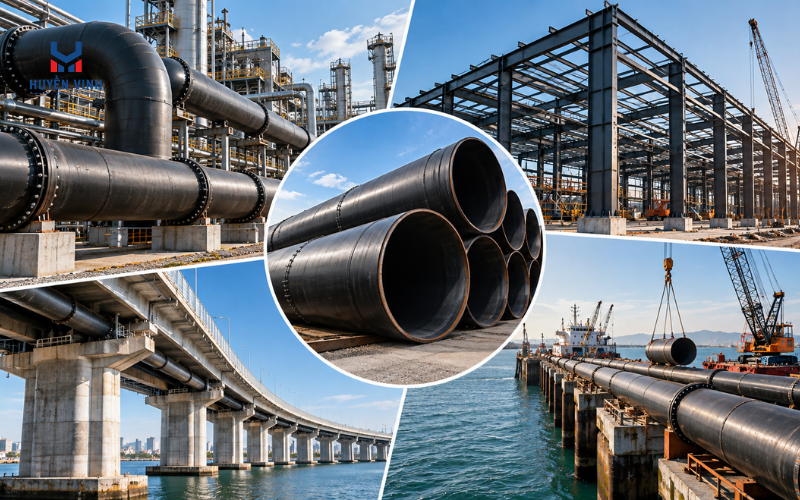
Ống thép đen là loại vật liệu không thể thiếu trong ngành xây dựng và công nghiệp hiện nay. Với đặc tính bền bỉ, khả năng chịu lực tốt và giá thành hợp lý, ống thép đen được ứng dụng rộng rãi từ các công trình dân dụng đến hệ thống công nghiệp quy mô lớn. Tuy nhiên, để đảm bảo chất lượng công trình và độ an toàn trong quá trình sử dụng, việc nắm vững cách hàn ống thép đen đúng kỹ thuật là vô cùng quan trọng.
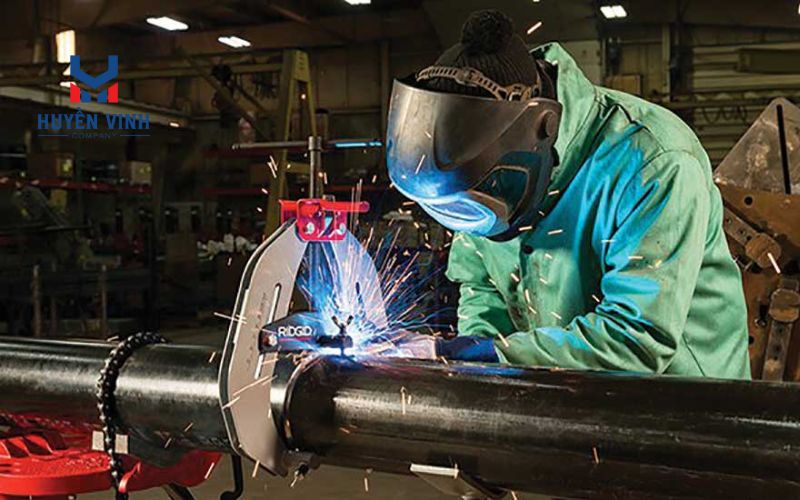
Quá trình hàn ống thép đen đòi hỏi sự kết hợp hài hòa giữa kỹ năng tay nghề, kiến thức chuyên môn và việc tuân thủ nghiêm ngặt các quy trình kỹ thuật. Một mối hàn chất lượng không chỉ đảm bảo độ bền cơ học mà còn ảnh hưởng trực tiếp đến tuổi thọ của toàn bộ hệ thống đường ống. Ngược lại, mối hàn kém chất lượng có thể dẫn đến rò rỉ, nứt vỡ, thậm chí gây ra những tai nạn nghiêm trọng trong quá trình vận hành.
Phương pháp hàn ống thép đen phổ biến hiện nay
Phương pháp hàn hồ quang tay (SMAW)
Hàn hồ quang tay là phương pháp truyền thống và phổ biến nhất khi thực hiện cách hàn ống thép đen. Phương pháp này sử dụng que hàn có lớp thuốc bọc bên ngoài, tạo ra hồ quang điện giữa que hàn và vật liệu cần hàn. Ưu điểm nổi bật của phương pháp này là tính linh hoạt cao, có thể thực hiện ở nhiều vị trí khác nhau và chi phí đầu tư thiết bị thấp. Tuy nhiên, nhược điểm là tốc độ hàn chậm và đòi hỏi thợ hàn phải có tay nghề cao để tạo ra mối hàn đẹp và đạt chất lượng.
Phương pháp hàn MIG/MAG
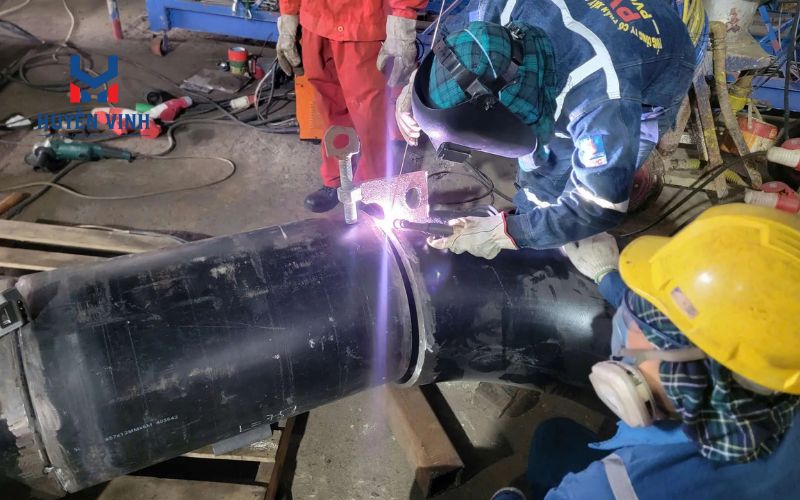
Hàn MIG/MAG là công nghệ hiện đại, sử dụng dây hàn liên tục được cấp tự động vào vùng hàn. Khí bảo vệ được sử dụng để ngăn chặn quá trình oxy hóa kim loại nóng chảy. Phương pháp này cho năng suất cao, mối hàn đều và đẹp, phù hợp với sản xuất hàng loạt. Khi áp dụng cách hàn ống thép đen bằng MIG/MAG, người thợ cần điều chỉnh các thông số như tốc độ cấp dây, cường độ dòng điện và lưu lượng khí phù hợp với độ dày của ống.
Phương pháp hàn TIG
Hàn TIG sử dụng điện cực vonfram không nóng chảy và khí trơ bảo vệ. Đây là phương pháp cho mối hàn có chất lượng cao nhất, độ thẩm mỹ tuyệt vời và ít biến dạng. Phương pháp này đặc biệt phù hợp khi hàn các ống thép đen có yêu cầu kỹ thuật cao, chịu áp lực lớn hoặc trong môi trường ăn mòn. Mặc dù chi phí cao và tốc độ chậm, nhưng chất lượng mối hàn vượt trội khiến TIG trở thành lựa chọn ưu tiên cho nhiều công trình quan trọng.
Xem thêm: Cách uốn ống thép đen đúng kỹ thuật
Chuẩn bị trước khi hàn ống thép đen
Kiểm tra và làm sạch bề mặt ống
Bước đầu tiên và quan trọng nhất trong cách hàn ống thép đen là chuẩn bị bề mặt. Ống thép đen thường có lớp gỉ sét, dầu mỡ hoặc các tạp chất khác bám trên bề mặt. Việc làm sạch triệt để bằng bàn chải sắt, giấy nhám hoặc máy mài là bắt buộc. Bề mặt sạch sẽ giúp hồ quang ổn định, kim loại nóng chảy liên kết tốt và giảm thiểu khuyết tật trong mối hàn.
Vát mép và căn chỉnh khe hở
Tùy theo độ dày của ống thép đen, việc vát mép có thể cần thiết để đảm bảo độ ngấu sâu. Với ống có độ dày từ 3mm trở lên, nên vát mép với góc 30-35 độ. Khe hở giữa hai mép ống cần được căn chỉnh đều, thường từ 2-3mm cho ống có đường kính nhỏ và có thể lớn hơn cho ống cỡ lớn. Việc căn chỉnh chính xác giúp kim loại nóng chảy thấm sâu và tạo mối hàn chắc chắn.
Chọn que hàn và điều chỉnh thông số máy
Việc lựa chọn que hàn phù hợp là yếu tố then chốt trong cách hàn ống thép đen chất lượng. Que hàn E6013 thường được sử dụng cho hàn lót, trong khi E7018 phù hợp cho các lớp phủ. Đường kính que hàn được chọn dựa trên độ dày ống: que 2.5mm cho ống dày 2-4mm, que 3.2mm cho ống dày 4-8mm. Cường độ dòng điện cần điều chỉnh phù hợp, thường trong khoảng 80-120A cho que 2.5mm và 100-150A cho que 3.2mm.
Quy trình hàn ống thép đen chi tiết từ A-Z
Bước 1: Hàn đính định vị
Hàn đính là bước không thể bỏ qua khi thực hiện cách hàn ống thép đen. Thực hiện 4 mối hàn đính đối xứng nhau ở các vị trí 12h, 3h, 6h và 9h theo chiều kim đồng hồ. Mỗi mối hàn đính dài khoảng 10-15mm, đảm bảo giữ cố định vị trí hai ống trong quá trình hàn chính. Lưu ý kiểm tra độ thẳng và đồng tâm của ống sau khi hàn đính.
Bước 2: Hàn lớp lót
Lớp lót là nền tảng quan trọng nhất của mối hàn. Bắt đầu từ vị trí 6h30 hoặc 7h, di chuyển que hàn với góc nghiêng 70-80 độ so với bề mặt ống. Duy trì hồ quang ngắn, khoảng cách từ đầu que đến vũng hàn bằng 1.5-2 lần đường kính lõi que. Di chuyển đều tay, tốc độ vừa phải để kim loại nóng chảy thấm sâu vào chân mối hàn. Với ống thép đen đường kính lớn, có thể chia thành nhiều đoạn hàn để kiểm soát biến dạng nhiệt.
Bước 3: Hàn lớp phủ
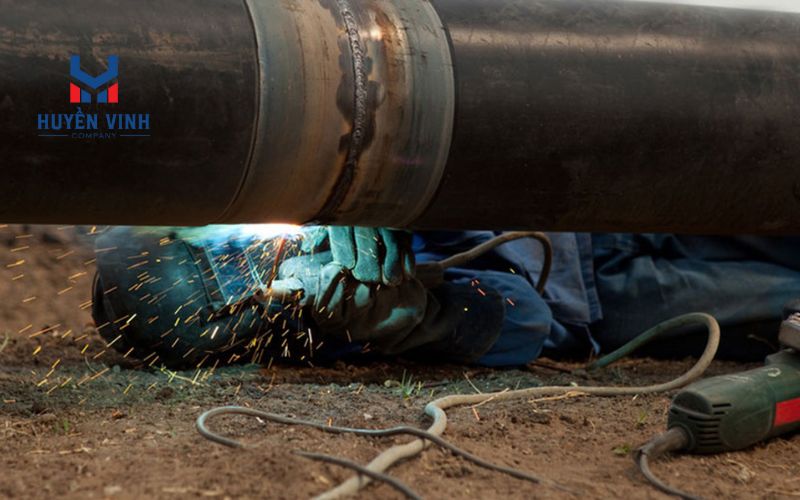
Sau khi hoàn thành lớp lót và làm sạch xỉ hàn, tiến hành hàn lớp phủ. Lớp phủ cần rộng hơn lớp lót khoảng 2-3mm mỗi bên, đảm bảo phủ kín toàn bộ rãnh hàn. Khi thực hiện cách hàn ống thép đen với nhiều lớp, mỗi lớp sau cần chồng lên lớp trước khoảng 1/3 đến 1/2 chiều rộng. Di chuyển que hàn theo kiểu zíc zắc nhẹ để tạo mối hàn rộng và phẳng.
Bước 4: Kiểm tra và hoàn thiện
Sau mỗi lớp hàn, cần làm sạch xỉ bằng búa gõ xỉ và bàn chải sắt. Kiểm tra bằng mắt thường để phát hiện các khuyết tật như rỗ khí, nứt hoặc chưa ngấu. Mối hàn hoàn chỉnh phải có bề mặt đều, vảy hàn đều đặn, không có vết nứt hay rỗ khí. Với các công trình quan trọng, nên thực hiện kiểm tra không phá hủy như siêu âm hoặc phim X-quang.
Các lỗi thường gặp khi hàn ống thép đen
Lỗi chưa ngấu và cách xử lý
Chưa ngấu là lỗi phổ biến khi hàn ống thép đen, đặc biệt ở lớp lót. Nguyên nhân thường do cường độ dòng điện quá thấp, tốc độ hàn quá nhanh hoặc góc que hàn không phù hợp. Để khắc phục, cần tăng dòng điện thêm 10-15A, giảm tốc độ di chuyển và điều chỉnh góc que hàn về 70-75 độ. Với các vị trí hàn khó, có thể sử dụng kỹ thuật hàn lùi để tăng nhiệt lượng đầu vào.
Lỗi rỗ khí và biện pháp phòng ngừa
Rỗ khí làm giảm đáng kể độ bền của mối hàn. Nguyên nhân chính là do ẩm trong que hàn, bề mặt ống không sạch hoặc kỹ thuật hàn không đúng. Cách hàn ống thép đen tránh rỗ khí bao gồm: sấy que hàn ở 150-200°C trong 1-2 giờ trước khi sử dụng, làm sạch kỹ bề mặt ống và duy trì hồ quang ổn định trong suốt quá trình hàn.
Kết luận
Việc thành thạo cách hàn ống thép đen đúng kỹ thuật không chỉ đảm bảo chất lượng công trình mà còn góp phần nâng cao hiệu quả kinh tế và an toàn lao động. Từ việc chuẩn bị kỹ lưỡng, lựa chọn phương pháp phù hợp đến thực hiện đúng quy trình và kiểm tra chất lượng, mỗi bước đều có vai trò quan trọng trong việc tạo ra mối hàn bền chắc. Với sự phát triển của công nghệ, các phương pháp hàn ngày càng hiện đại, nhưng nguyên tắc cơ bản về cách hàn ống thép đen vẫn là nền tảng mà mọi thợ hàn cần nắm vững. Thực hành thường xuyên, cập nhật kiến thức và luôn đặt an toàn lên hàng đầu sẽ giúp bạn trở thành thợ hàn ống thép đen chuyên nghiệp.
Xem thêm: Ưu nhược điểm của ống thép đen